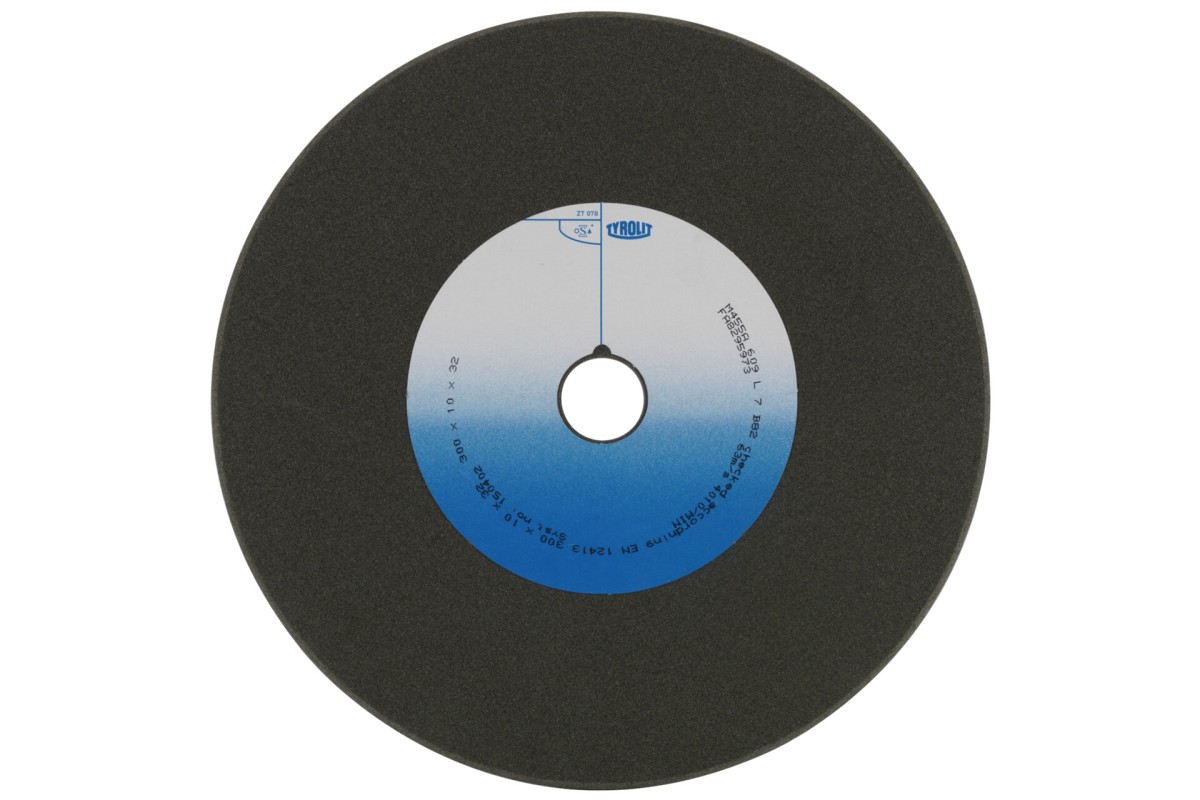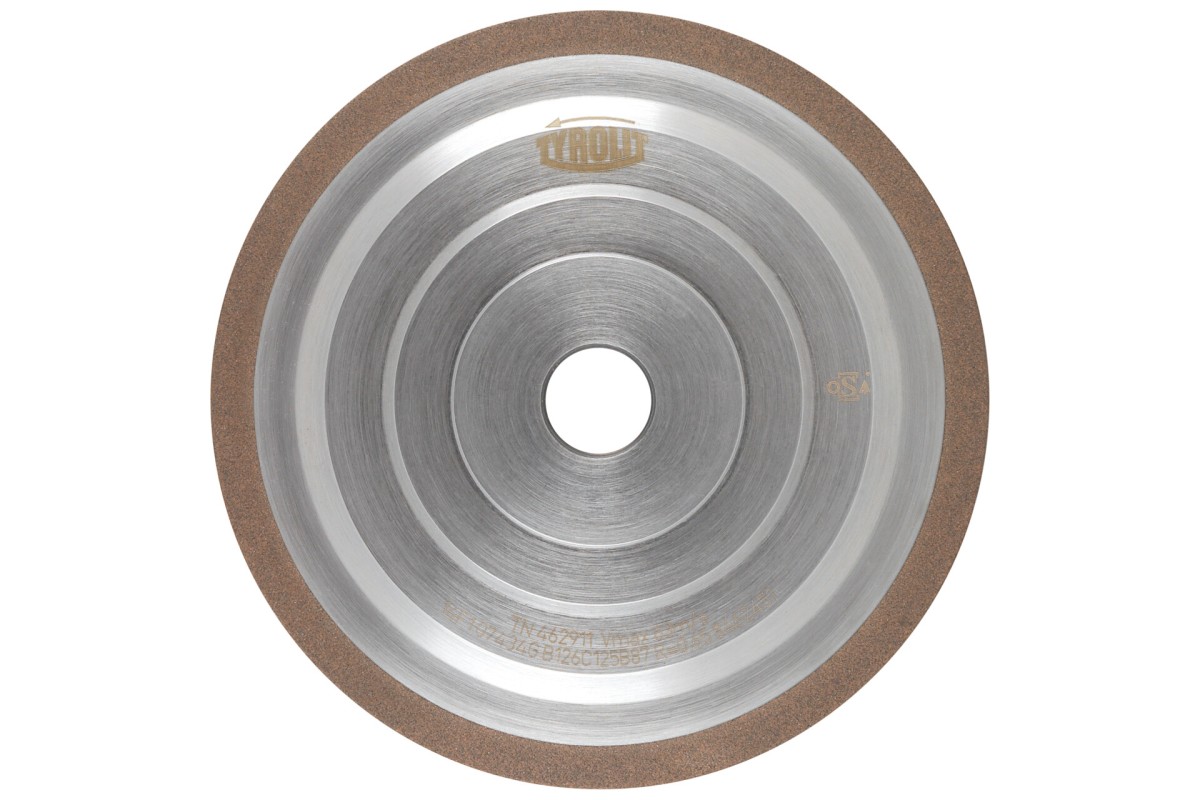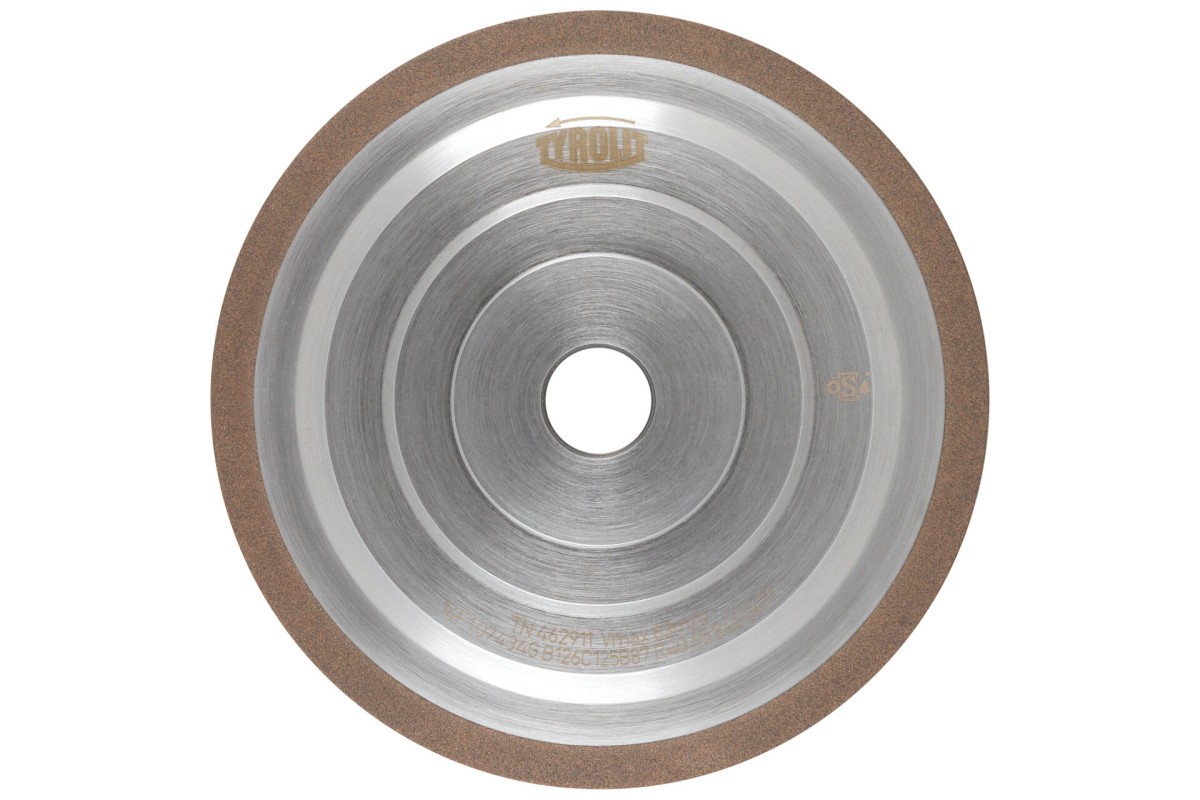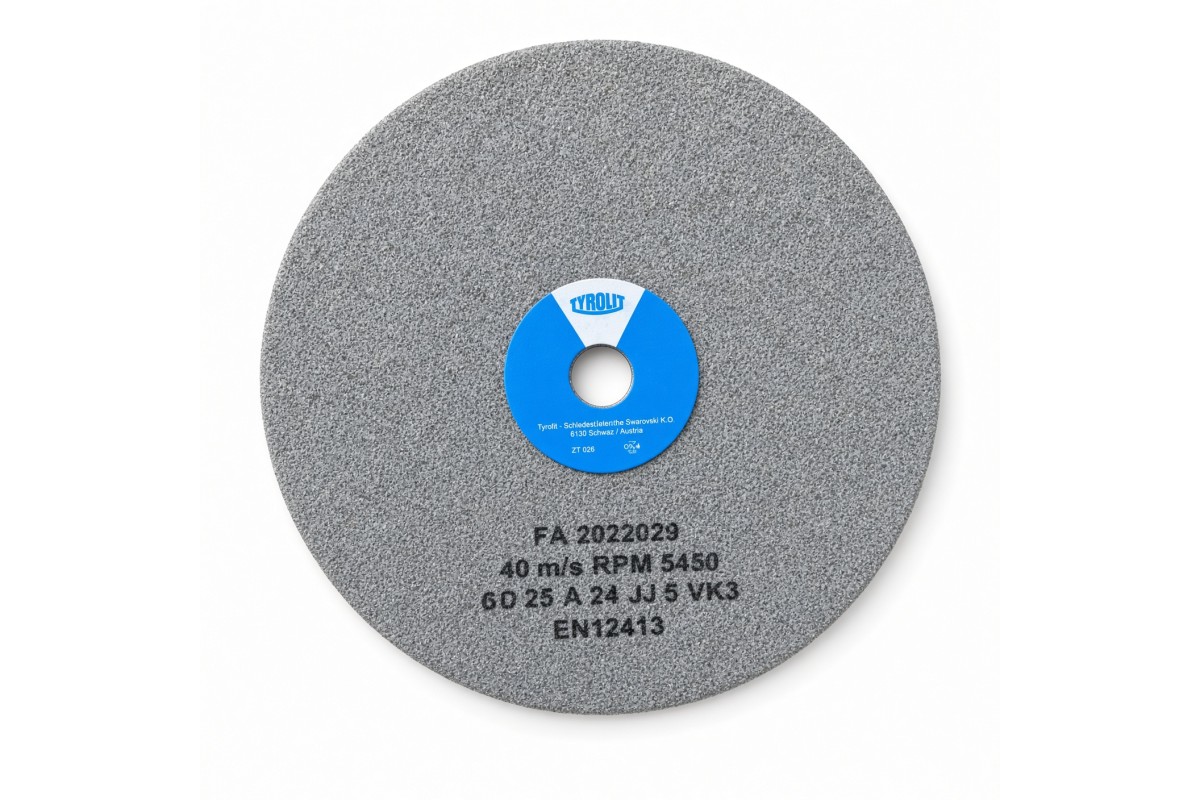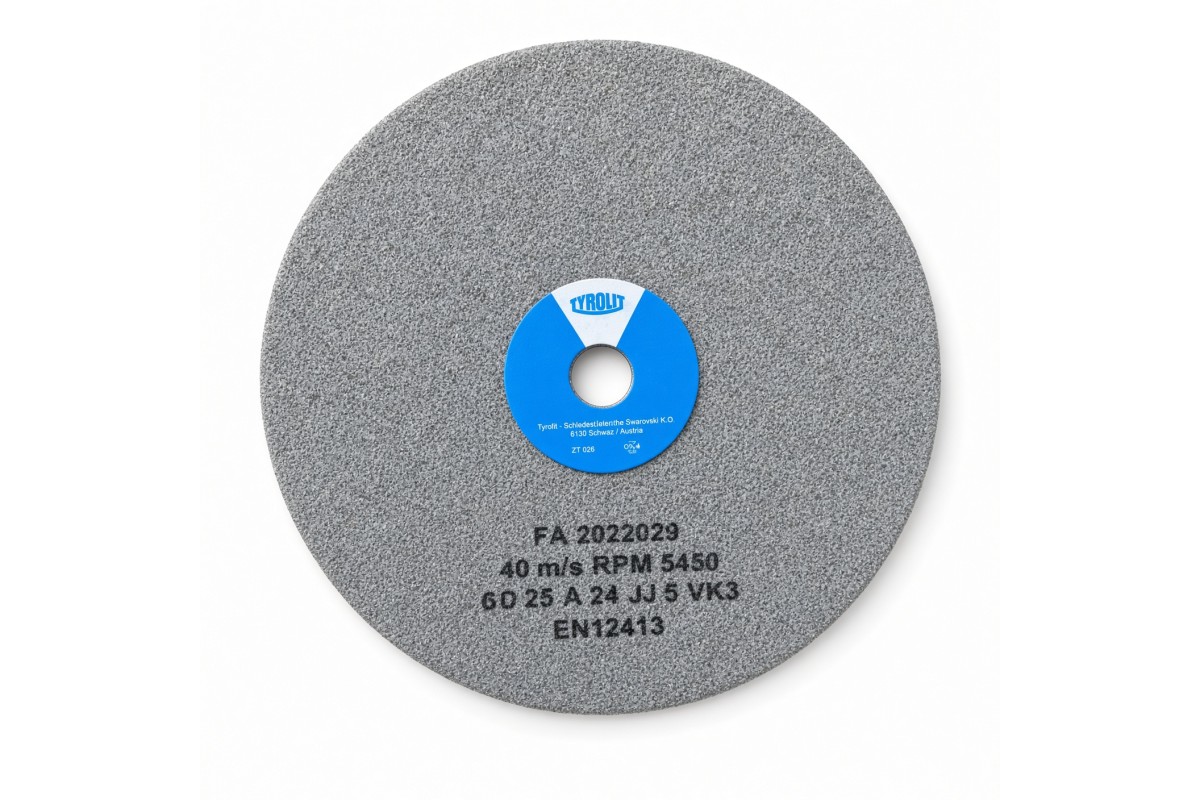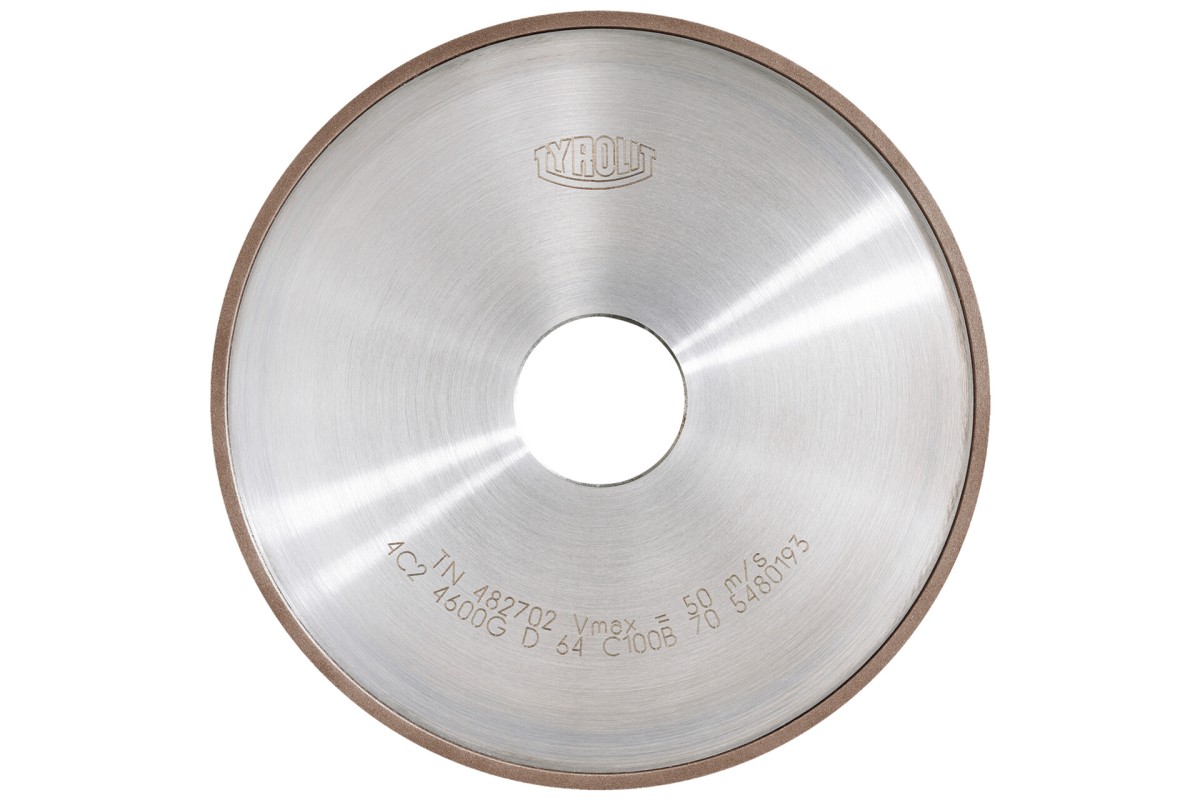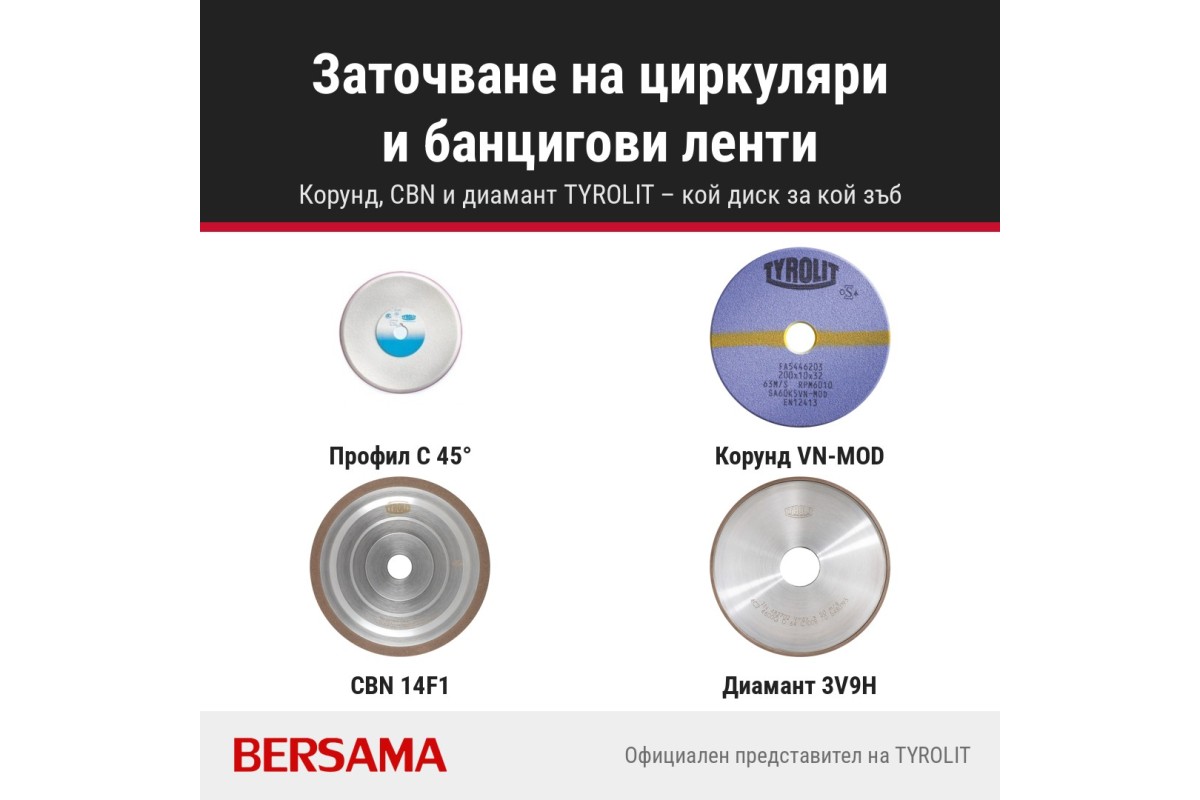
Заточването на циркуляри и банцигови ленти започва с един въпрос: от какво е зъбът? Зъбите от бързорезна стомана (HSS), CV стомана и стелитираните зъби се заточват с корунд или с CBN. Зъбите с твърдосплавни пластини (HM, „видия“) се заточват само с диамант. За заточване на триони, включително банцигови ленти, TYROLIT предлага и двуслойни корундови дискове с профил C и скосяване 45°. По-долу Берсама България, официален представител на TYROLIT за България, обяснява кой диск за коя повърхност на зъба се използва. Всички технически данни са от каталозите TYROLIT Precision grinding 2026 (раздел „Saw sharpening“) и Catalogue stock items for universal grinding 2024 (раздел 539).
Ключови изводи
- Материалът на зъба определя абразива. За HSS, CV и стелитирани триони се използват корунд (SA, SD33A, SD44A, 99BA/98A) или CBN, а за твърда сплав – диамант (TYROLIT Precision grinding 2026, с. 35).
- Банцигови ленти: за тях са керамичните корундови дискове за HSS и стелитирани ленти (Precision grinding 2026, с. 90–93) и двуслойните дискове с профил C 45° от бял и розов корунд (Universal grinding 2024, с. 57).
- HSS циркуляри: профилът на зъба се шлайфа с CBN шайба 14F1, мокро – с емулсия или масло (Precision grinding 2026, с. 97).
- Твърдосплавни (HM) циркуляри: челото, гърбът и страните на зъба се шлайфат с различни диамантени шайби, мокро (Precision grinding 2026, с. 94–97).
- Скоростта на етикета не се превишава: за керамичните дискове за триони тя е 35–63 m/s според вида (Precision grinding 2026, с. 90–93).
Защо заточването изисква точния абразив
TYROLIT започва раздела си за заточване на триони с думите „Only a sharp tool is a good tool“ – само острият инструмент е добър инструмент (Precision grinding 2026, с. 34). Затова производителят предлага за триони и конвенционални (корундови), и CBN, и диамантени шайби. Всяка група е за определен материал и за определена повърхност на зъба. С грешен абразив зъбът не се заточва добре, а дискът се износва бързо.
Берсама България доставя абразивите за заточване. Самото заточване се извършва на вашата машина или в специализиран сервиз.
Стъпка 1: от какво е зъбът – HSS или твърда сплав
Таблицата за приложение на TYROLIT (Precision grinding 2026, с. 35) дава ясно правило. Корундовите спецификации SA, SD44A, SD33A и SD15A са подходящи за закалени и високолегирани стомани и за HSS, сухо и мокро. CBN (B) е за HSS, мокро. Диамантът (D) е за твърда сплав, мокро. SD22A е за незакалени нелегирани стомани.
| Материал на зъба | Абразив | Свръзка | Сухо / мокро | Източник |
|---|---|---|---|---|
| HSS, CV, стелитирани (циркуляри, банцигови и гатерни ленти) | Корунд: SA…VN-MOD, SD33A, SD44A | керамична (V) | сухо и мокро | PG 2026, с. 35, 90–92 |
| HSS, CV, стелитирани | Корунд: SI4-A… | бакелитова (B) | особено за мокро | PG 2026, с. 92–93 |
| Триони от стомана, вкл. банцигови ленти | Бял/розов корунд 99BA/98A, профил C 45° | керамична (V) | – | UG 2024, с. 57 |
| HSS циркуляри (профил на зъба) | CBN (B) | бакелитова | мокро, с емулсия или масло | PG 2026, с. 35, 97–98 |
| Твърда сплав (HM, „видия“) | Диамант (D) | бакелитова | мокро | PG 2026, с. 35, 94–97 |
PG 2026 = TYROLIT Precision grinding catalogue 2026; UG 2024 = TYROLIT Catalogue stock items for universal grinding 2024. Двата каталога може да изтеглите от страницата Каталози TYROLIT.
CBN, диамант или корунд – сравнение
| Корунд (алуминиев оксид) | CBN (кубичен бор нитрид) | Диамант | |
|---|---|---|---|
| Материал на зъба | HSS, CV, стелитирани, стомана | HSS | твърда сплав (HM) |
| Маркировка | напр. SA 60 K5 VN-MOD, 99BA/98A 60/80 L/N 8 V 40 | напр. 44B 126 C125 B 87 | напр. 11D 46 C125 B 250 |
| Зърнистост | по FEPA (mesh): 46–60 средна, 80–220 фина | в µm (126 = средно 126 µm) | в µm (46 = средно 46 µm) |
| Режим | сухо и мокро | мокро | мокро |
| Налични форми в Берсама | 1, 1C, 1F, 1 профил C | 14F1 | 3V9H |
Маркировката е обяснена в Precision grinding 2026, с. 15–16. Буквата A означава корунд, B е CBN, а D е диамант. При корунда числото след буквата е зърнистостта в mesh, а при CBN и диаманта е средният размер на зърното в µm. Буквата за твърдост расте по азбучен ред, от мека към твърда. При CBN и диаманта C125 е концентрацията на зърното. V означава керамична свръзка, а B е бакелитова.
Повърхностите на зъба: чело, гръб и страни
При твърдосплавните циркуляри TYROLIT разделя шайбите според повърхността, която шлайфат. Челото (face) е предната повърхност на пластината. Гърбът (back, top) е горната повърхност. Страните (flank) са двете странични повърхности. Всяка от тях има свои форми на диамантени шайби.
| Повърхност на HM зъба | Форми на диамантени шайби (TYROLIT) | Бележки от каталога | Стр. |
|---|---|---|---|
| Чело (face) | 3V9, 3V9H, 3V9P, 4B9, 4V2, 4V2H | за тясна и широка стъпка на зъбите; машини Vollmer, Akemat, Walter | PG 2026, с. 94–95 |
| Гръб (back / top) | 14M1Z, 12A2D, 12A9Z, 6A9, 6A9Z | едно- и двуслойни шайби, високо качество на режещия ръб | PG 2026, с. 95–96 |
| Страни (flank) | 12B9N, 4B9 | високо отнемане на материал; за машини Vollmer | PG 2026, с. 97 |
Заточване на банцигови ленти и стоманени триони: профил C 45°
Каталогът Universal grinding 2024 има отделен раздел 539 за заточване на триони – „Grinding wheels – form C for saw sharpening 45°“ (с. 57–58). На нашия сайт тези дискове са в категорията керамични абразиви за заточване на циркуляри и ленти, предназначена за циркулярни дискове, банцигови ленти и вериги. Дисковете са форма 1 с профил C, т.е. скосени под 45°. Най-разпространени са двуслойните дискове 99BA/98A 60/80 L/N 8 V 40. Те са от бял корунд (99BA) и розов корунд (98A), със зърнистост 60/80, твърдост L/N (средна), структура 8 и керамична свръзка, за 40 m/s (маркировка: Universal grinding 2024, с. 7). Според таблицата за материали в каталога те са подходящи за стомана (клас 11) и възможни за стомана до 55 HRC и за неръждаема стомана (INOX).
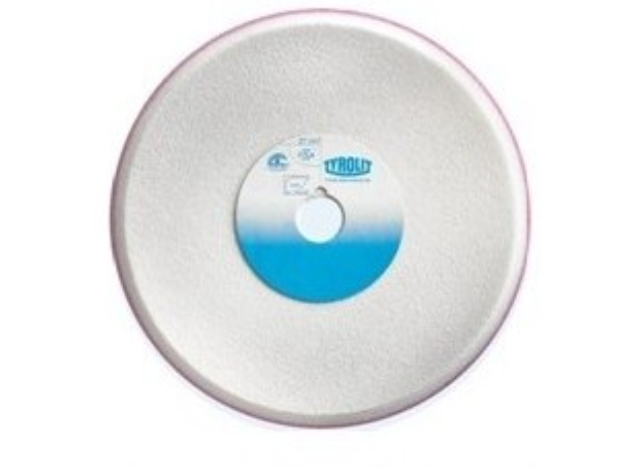
Налични в Берсама България двуслойни дискове с профил C (UG 2024, с. 57):
| Размер D×T×H, мм | Спецификация |
|---|---|
| 150×8×20 (Type Nr 437023) | 99BA/98A 60/80 L/N 8 V 40 |
| 150×10×20 (Type Nr 437024) | 99BA/98A 60/80 L/N 8 V 40 |
| 175×8×20 (Type Nr 437027) | 99BA/98A 60/80 L/N 9 V 40 |
| 175×10×32 (Type Nr 437028) | 99BA/98A 60/80 L/N 8 V 40 |
| 200×8×32 (Type Nr 437037) | 99BA/98A 60/80 L/N 8 V 40 |
| 200×10×32 (Type Nr 437034) | 99BA/98A 60/80 L/M 8 V 40 |
| 200×13×32 (Type Nr 437038) | 99BA/98A 60/80 L/N 8 V 40 |
| 250×8×32 (Type Nr 437042) | 99BA/98A 60/80 L/N 8 V 40 |
| 250×10×32 (Type Nr 437044) | 99BA/98A 60/80 L/N V 40 |
| 250×13×32 (Type Nr 437050) | 99BA/98A 60/80 L/N 7 V 40 |
Как да изберете размер
- Диаметърът и отворът (D и H) се определят от машината за заточване: 150, 175, 200 или 250 мм, с отвор 20 или 32 мм.
- Дебелината (T) се избира според стъпката и профила на зъба на лентата: 8, 10 или 13 мм.
- Скоростта на машината не трябва да надвишава означената на диска (V 40 = 40 m/s).
HSS циркуляри и стелитирани ленти: керамични и бакелитови дискове
За циркуляри и стелитирани банцигови и гатерни ленти от HSS TYROLIT предлага керамични дискове форма 1, 1C и 1F. Те са много подходящи за закалени стомани, HSS, CV и стелитирани триони, за сухо и мокро шлайфане (Precision grinding 2026, с. 90–92). Свръзката VN-MOD е „още по-стабилна“ от SD33A и SD44A (с. 91). Двуслойната форма 1C има готов профил и е за зъби с малки радиуси на прехода (с. 90–91).
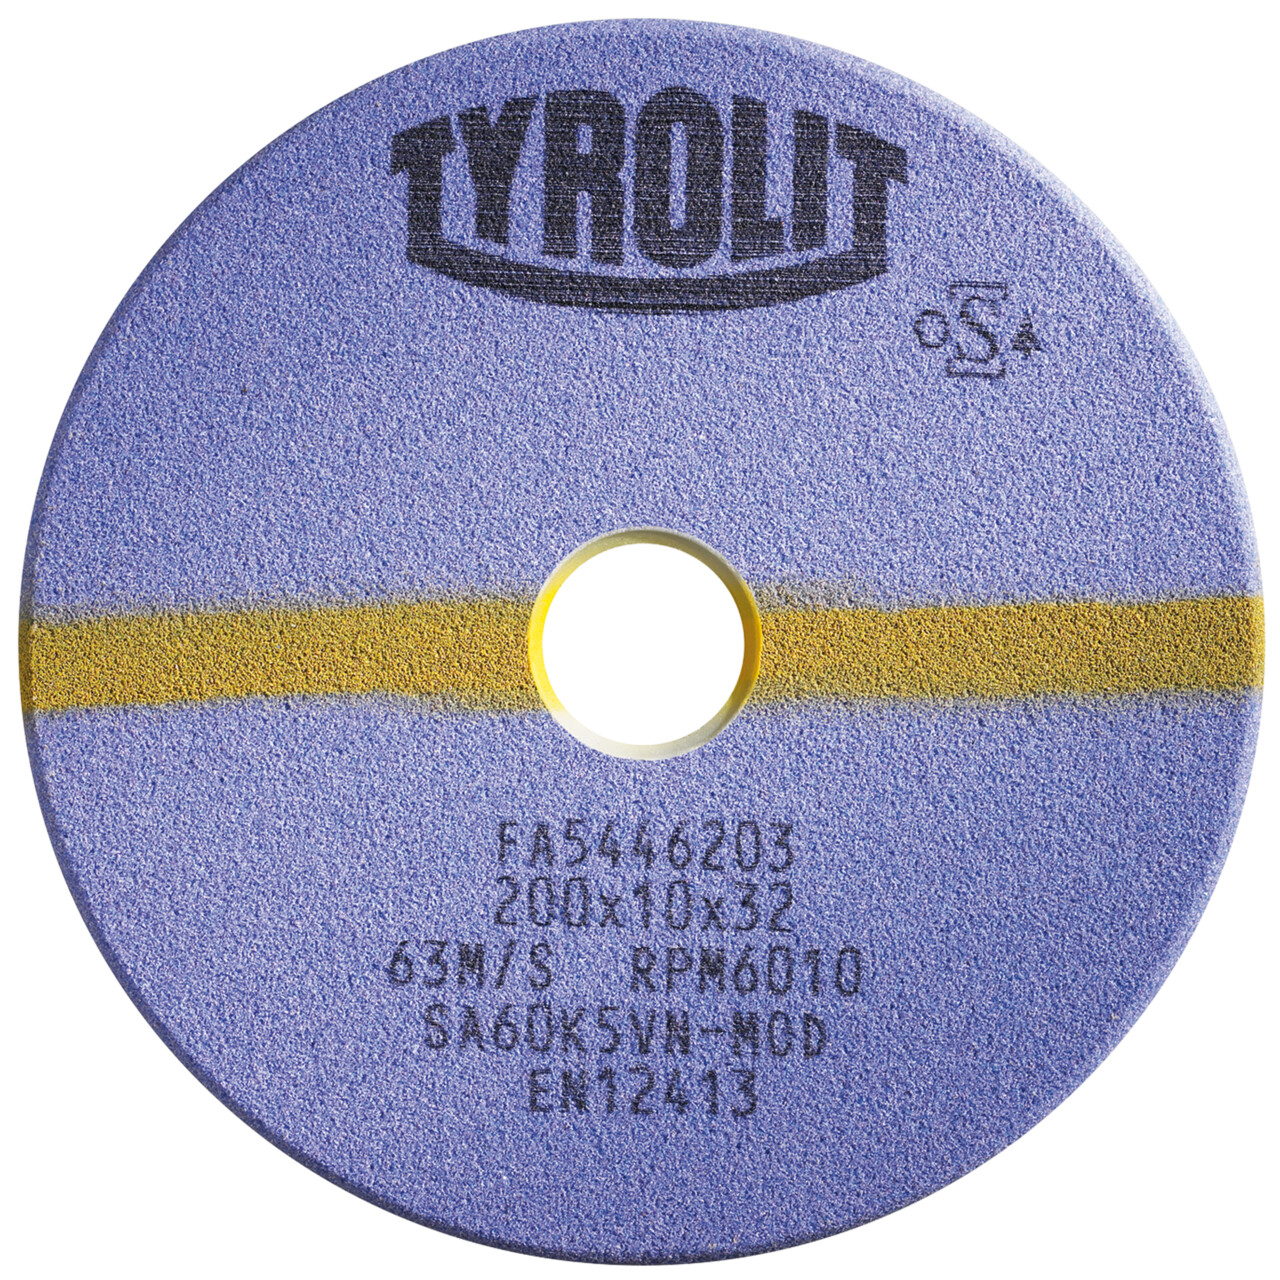
| Продукт | Форма | Спецификация | За какво | Стр. |
|---|---|---|---|---|
| 200×10×32 (Type Nr 804979) | 1 | SA 60 L5 VN-MOD, 63 m/s | HSS, CV, стелитирани | PG 2026, с. 91 |
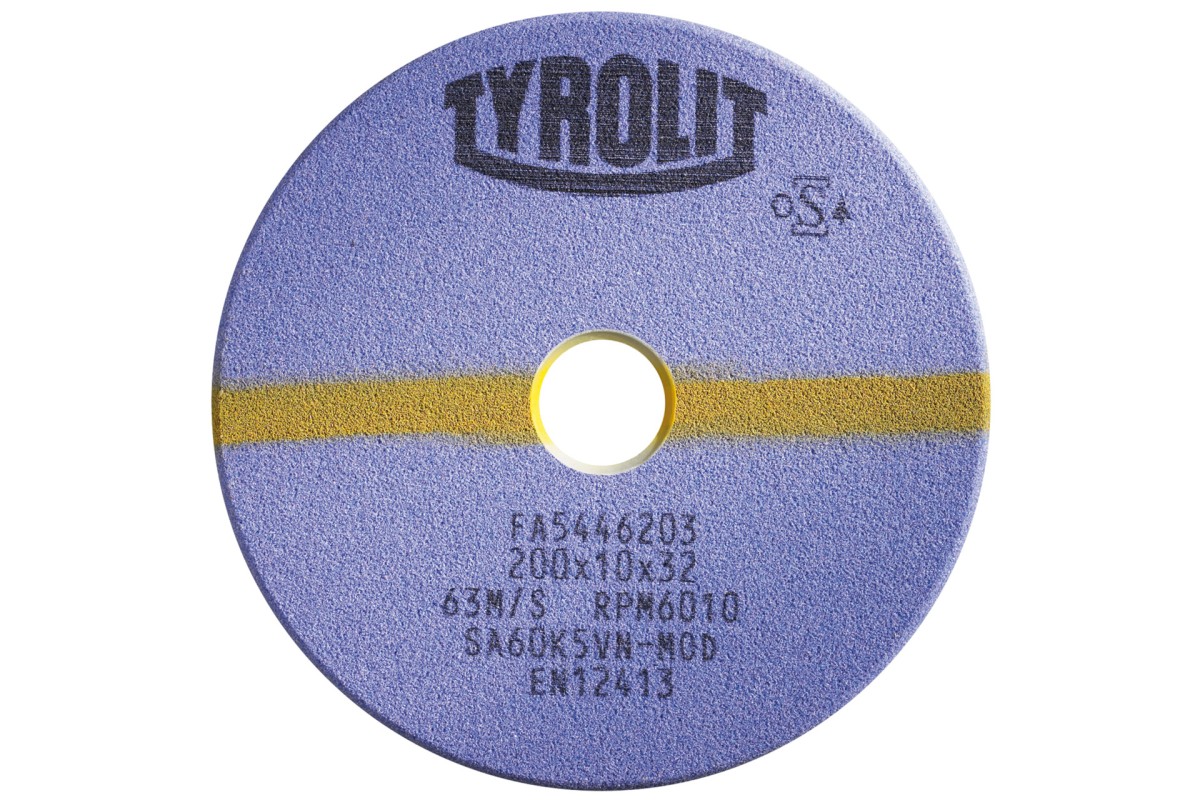
| 200×10×32 (Type Nr 805008) | 1F | SA 60 K5 VN-MOD, 63 m/s | HSS, CV, стелитирани | PG 2026, с. 92 |
| 200×2×32 (Type Nr 922857) | 1 | SA 80 L4 VN-MOD, 63 m/s | HSS, CV, стелитирани; тънък | PG 2026, с. 91 |
| 150×3×32 (Type Nr 226295) | 1 | SA 80 L5 VN-MOD, 63 m/s | HSS, CV, стелитирани | PG 2026, с. 91 |
| 150×3×32 (Type Nr 47009) | 1 | SA 80 L4 VN-MOD, 63 m/s | HSS, CV, стелитирани | PG 2026, с. 91 |
| 150×2×32 (Type Nr 935730) | 1 | SA 80 L4 VN-MOD, 63 m/s | HSS, CV, стелитирани; тънък | PG 2026, с. 91 |
| 200×10×32 (Type Nr 720012) | 1C двуслоен | SD44A 60 LL4 VK3 / SD33A 60 LL5 VK3, 40 m/s | зъби с малки радиуси на прехода | PG 2026, с. 91 |
| 150×3×32 (Type Nr 55375) | 1 | SD44A 80 KK5 VK3, 40 m/s | HSS, CV, стелитирани | PG 2026, с. 90 |
| 175×4×51 (Type Nr 50844) | 1 | SD33A 60 LL5 VK3, 40 m/s | HSS, CV, стелитирани | PG 2026, с. 90 |
| 300×10×40 (Type Nr 179959) | 1 | SI4-A80M6B22, бакелитова, 63 m/s | HSS, особено мокро | PG 2026, с. 92 |
| 150×4×32 (Type Nr 47010) | 1 | SA 80 L4 VN-MOD, 63 m/s | HSS, CV, стелитирани | PG 2024, с. 106 |
| 150×5×32 (Type Nr 667182) | 1 | SA 80 L5 VN-MOD, 63 m/s | HSS, CV, стелитирани | PG 2024, с. 106 |
Бакелитовите (resin) дискове от с. 92–93 са за същите триони, но са особено подходящи за мокро шлайфане и дават добър баланс между режещата способност и стабилността. В Берсама България има и диск 350×10×40 M455A80M6B22 (Type Nr 34226798) със същата спецификация A80M6B22 като 179959, но с по-голям диаметър.
Как да изберете зърнистост
| Зърнистост | Група (PG 2026, с. 15) | Налични примери |
|---|---|---|
| 60 | средна (46–60) | 804979 (Type Nr 804979), 805008 (Type Nr 805008), 50844 (Type Nr 50844) |
| 80 | фина (80–220) | 922857 (Type Nr 922857), 47009 (Type Nr 47009), 55375 (Type Nr 55375), 179959 (Type Nr 179959), 226295 (Type Nr 226295), 935730 (Type Nr 935730), 47010 (Type Nr 47010), 667182 (Type Nr 667182) |
| 60/80 двуслойни | два слоя с различна зърнистост | 437037 (Type Nr 437037), 437044 (Type Nr 437044) |
TYROLIT отбелязва, че по-едрото зърно улеснява отнемането на материал. Не е необходимо при първия избор да се взима най-финото зърно (Precision grinding 2026, с. 45). В каталога тънките дискове (2–4 мм) са главно със зърнистост 80, а по-дебелите (6–13 мм) – главно с 60 (с. 90–92).
HSS циркуляри с CBN шайба 14F1
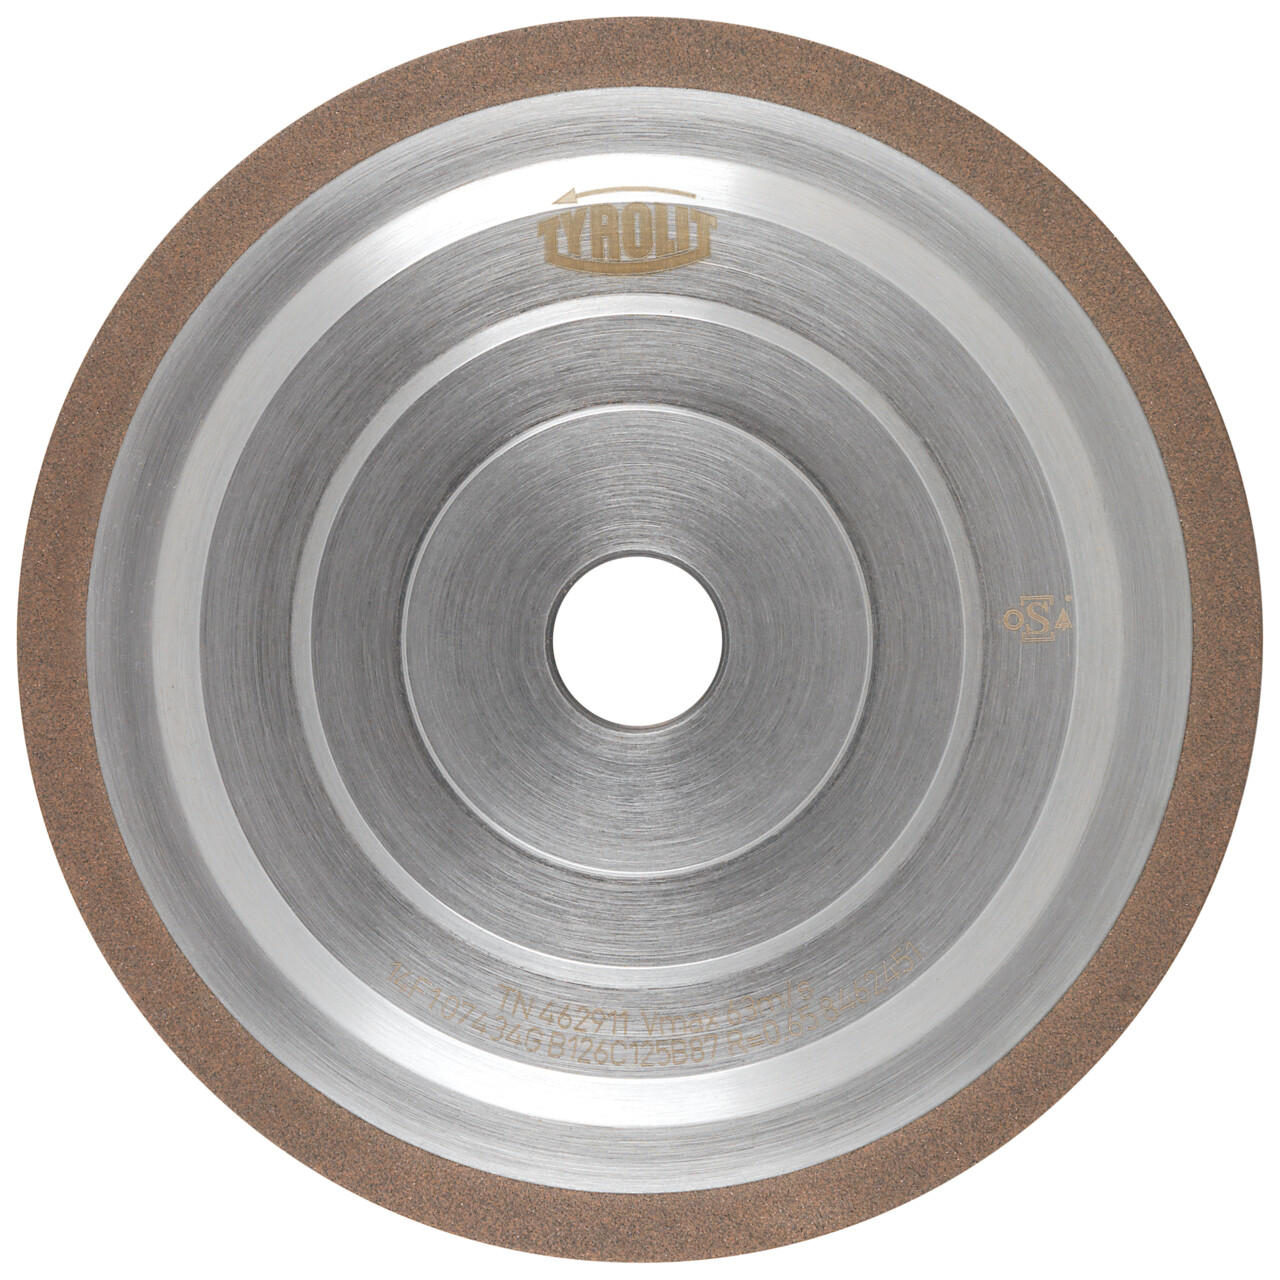
За шлайфане на профила на зъба на HSS циркуляри TYROLIT предлага CBN шайби с бакелитова свръзка форма 14F1. Те имат висока режеща способност при HSS и запазват профила, а са създадени за мокро шлайфане с емулсия или масло. Каталогът ги препоръчва за машини Loroch, Rekord и Schmidt-Tempo (Precision grinding 2026, с. 97). Размерът U-X-R описва профила, а R е радиусът на върха.
| Продукт | Профил U-X-R | Спецификация | Стр. |
|---|---|---|---|
| 14F1 200×8×32 (Type Nr 462928) | 2 – 8,4, R1 | 44B 126 C125 B 87 ST, 63 m/s | PG 2026, с. 97 |
| 14F1 200×8×32 (Type Nr 462924) | 1,3 – 8,4, R0,65 | 44B 126 C125 B 87 ST, 63 m/s | PG 2026, с. 97 |
Профилът на шайбата трябва да отговаря на профила на зъба на вашия циркуляр. Ако имате нужда от друг профил, вижте всички CBN абразиви за заточване на циркуляри и ленти.
Твърдосплавни (HM) циркуляри с диамантени шайби
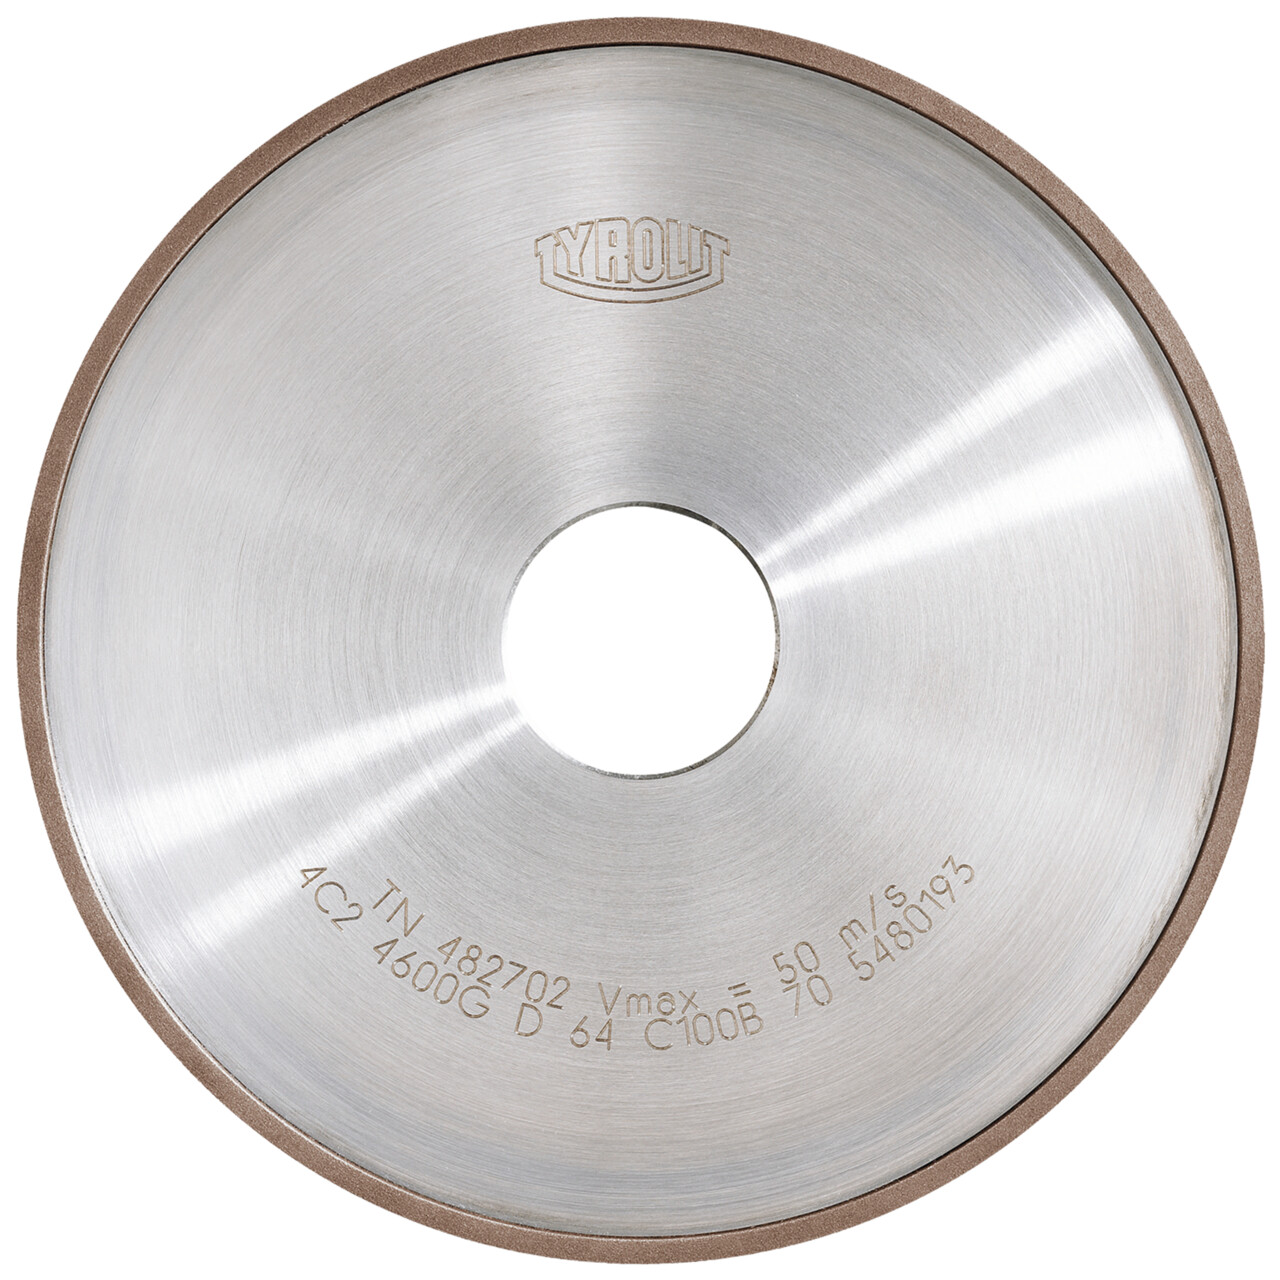
Твърдата сплав се шлайфа само с диамант. TYROLIT препоръчва мокро шлайфане (Precision grinding 2026, с. 35 и 94). Шайбите за челото с бакелитова свръзка имат дълъг живот и дават отлично качество на режещия ръб. Каталогът посочва и машините, за които са предназначени: Vollmer, Akemat, Walter.
| Продукт | Форма | Спецификация | За какво | Стр. |
|---|---|---|---|---|
| 3V9H 200×13×32 (Type Nr 580905) | 3V9H | 2,5 – 4,4 × V70; 11D 46 C125 B 250 AL, 50 m/s | чело на HM зъба, тясна стъпка | PG 2026, с. 94 |
За гърба и страните на HM зъбите са нужни други форми: 14M1Z, 12A2D, 12A9Z, 6A9 и 12B9N (Precision grinding 2026, с. 95–97). Доставяме ги по заявка: изпратете ни формата и размера за вашата машина и ще ви предложим подходящата шайба TYROLIT. Вижте и всички диамантени абразиви за заточване на твърдосплавни циркуляри.
Форми на дисковете – обобщение
| Форма | Абразив | Вид трион | Повърхност / работа | Налично (пример) |
|---|---|---|---|---|
| 1 | корунд | HSS, CV, стелитирани циркуляри и ленти | профил на зъба | 804979 (Type Nr 804979) |
| 1C (двуслоен) | корунд | HSS, CV, стелитирани | зъби с малки радиуси на прехода | 720012 (Type Nr 720012) |
| 1 профил C 45° | бял/розов корунд | триони от стомана, вкл. банцигови ленти | профил на зъба | 437037 (Type Nr 437037) |
| 1F | корунд | HSS, CV, стелитирани; вериги (140 мм) | профил със закръглен ръб | 805008 (Type Nr 805008) |
| 14F1 | CBN | HSS циркуляри | профил на зъба | 462928 (Type Nr 462928) |
| 3V9H | диамант | HM циркуляри | чело | 580905 (Type Nr 580905) |
Вериги на моторни триони
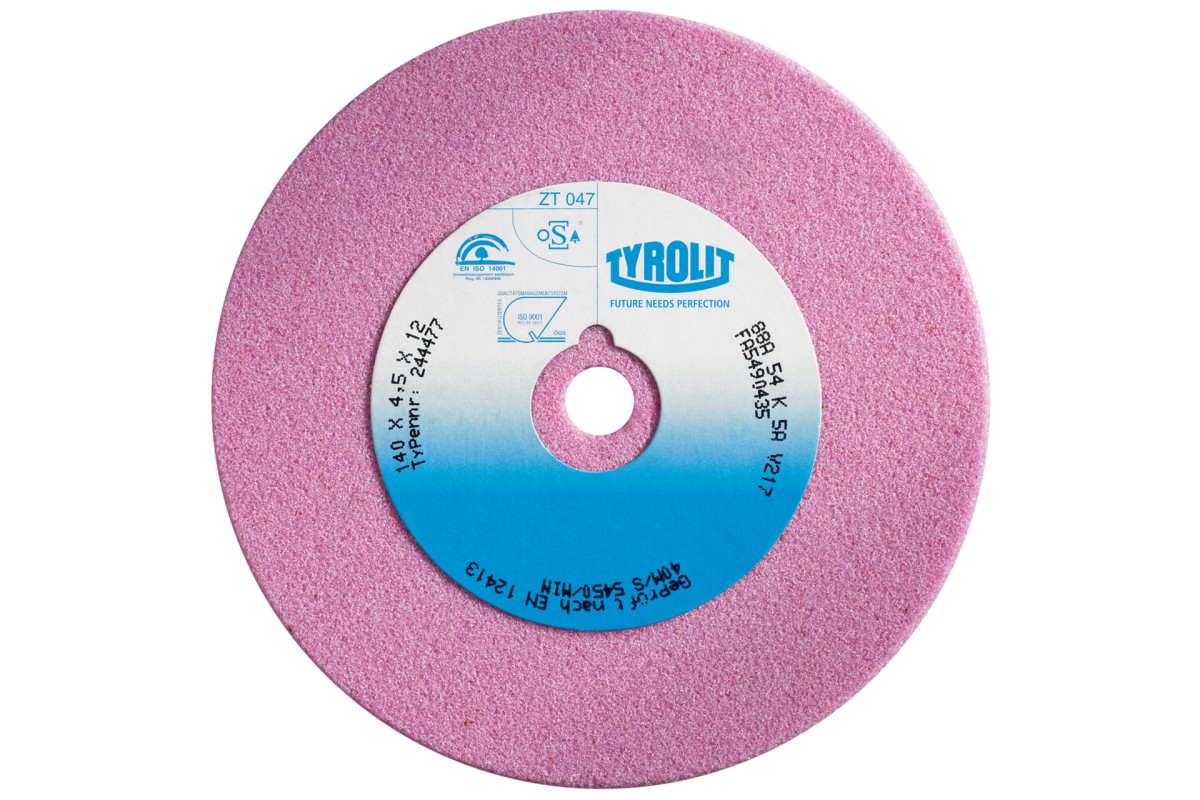
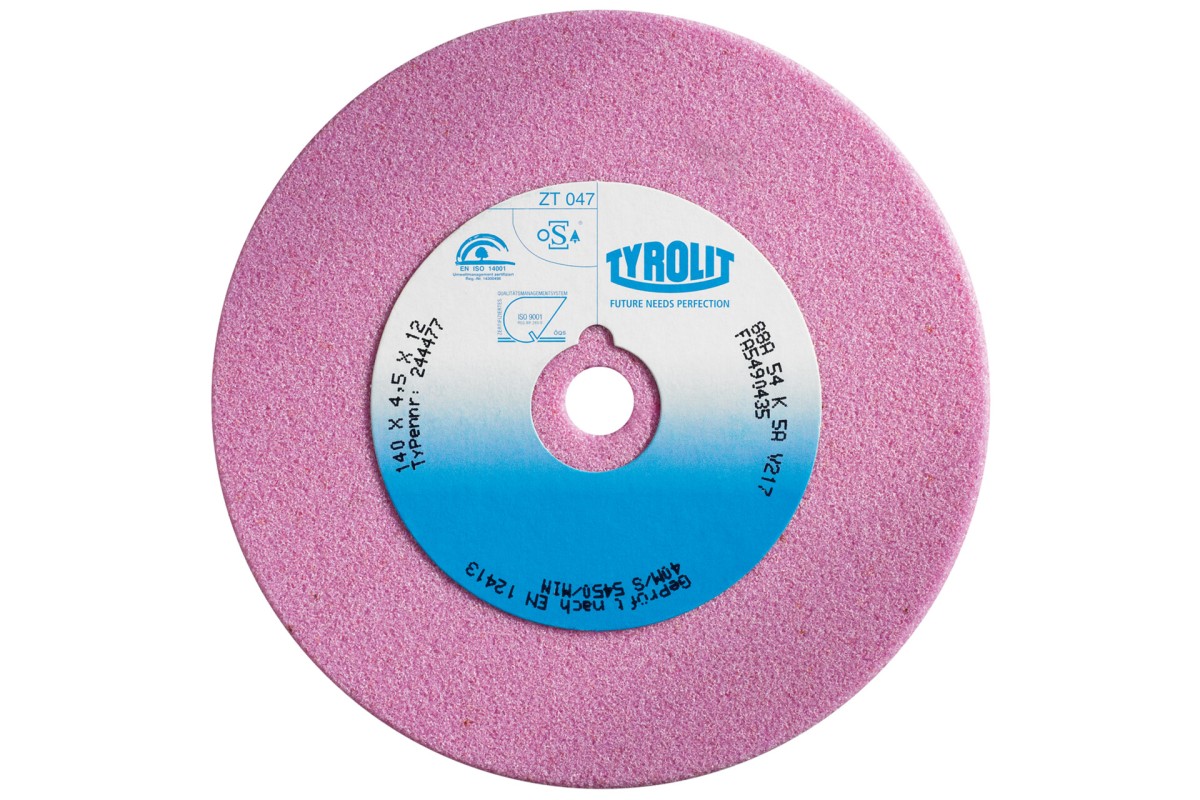
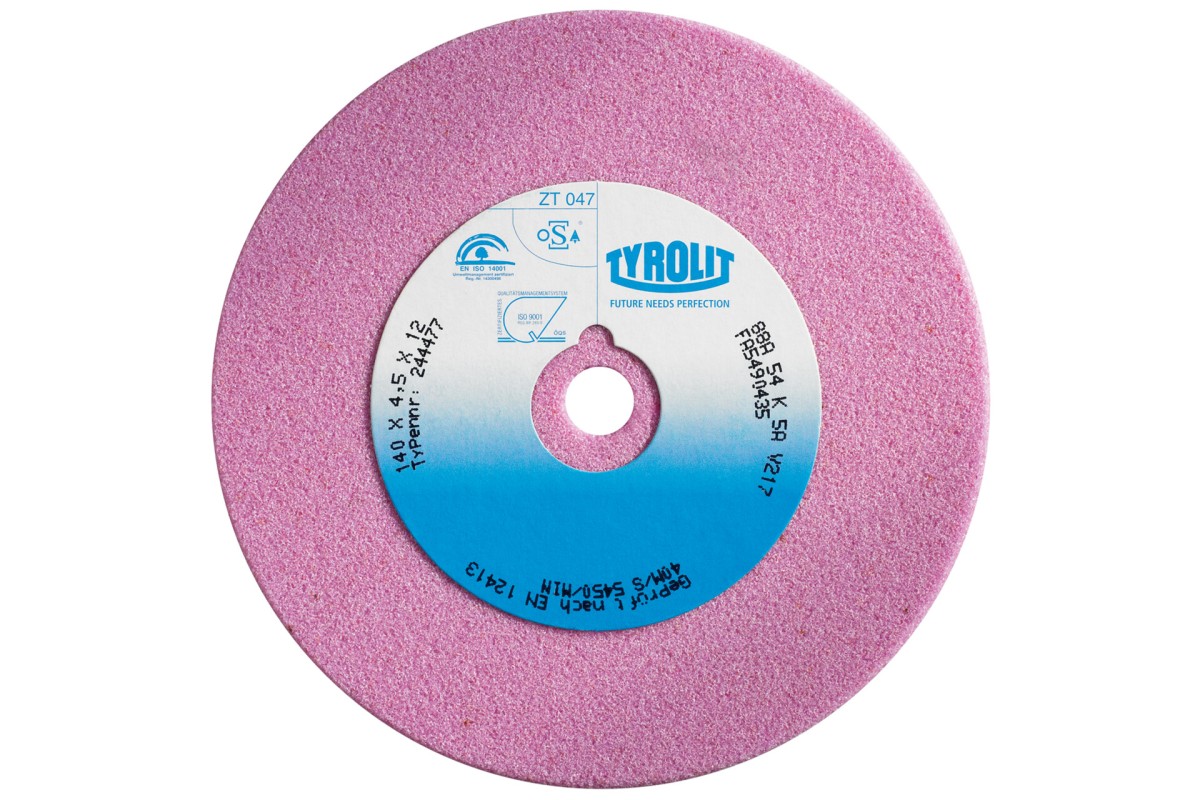
Веригите са отделна група. За тях TYROLIT има керамични дискове 1F 140 мм. Радиусът на профила им съответства на радиуса на основата на зъба (Precision grinding 2026, с. 94). Налични са 140×3,2×12 (Type Nr 740908), 140×3,8×12 (Type Nr 123716) и 140×4,5×12 (Type Nr 244477). Има и дискове 1F SD25A, които в каталозите не са описани. Според описанието на сайта 140×3,2×12 SD25A (Type Nr 34752081) е за вериги 1/4" и 3/8"P, а 140×3,8×12 SD25A (Type Nr 34752082) е за вериги .325" и 3/8".
Сухо или мокро, безопасност и проверка преди работа
- Скорост: не надвишавайте максималната скорост на етикета. В каталога тя е 35–40 m/s за SD33A и SD44A, 63 m/s за VN-MOD и бакелитовите дискове, и 50–63 m/s за диамантените и CBN шайбите (Precision grinding 2026, с. 90–98).
- Охлаждане: CBN и диамантените шайби за триони са създадени за мокро шлайфане (с. 94–98). Керамичните корундови дискове са за сухо и мокро (с. 90–91).
- Стандарти: TYROLIT произвежда и изпитва шлифовъчните дискове по EN 12413, а диамантените и CBN шайбите – по EN 13236 (Precision grinding 2026, с. 7).
- Изправяне: керамичните дискове се профилират и изправят с изравнител. Вижте ръчните изравнители и абразивите за заточване на диамантени и CBN шайби.
Чеклист: какво ни трябва, за да ви предложим диск
- Вид трион: циркуляр, банцигова лента, гатерна лента или верига.
- Материал на зъба: HSS, CV, стелит или твърда сплав (HM).
- Коя повърхност ще шлайфате: профил, чело, гръб или страни.
- Машината за заточване (производител и модел) и нейната скорост.
- Размерите на диска, който използвате сега: D×T×H и профил.
- Сухо или мокро шлайфане, и с каква охлаждаща течност.
Тези данни TYROLIT изисква и в своя формуляр за прецизни инструменти (Precision grinding 2026, с. 17).
Всички налични дискове за заточване
Тук са всички дискове от трите категории за заточване на циркуляри и ленти, които в момента са налични в Берсама България: CBN, диамантени и керамични. За дисковете, които са описани в каталозите TYROLIT, е посочено и за какво са. При останалите сме записали само това, което пише на сайта, без да добавяме приложение. За тях попитайте нашите търговци.
| Продукт | Type Nr | Форма и размер D×T×H, мм | Спецификация | За какво / източник |
|---|---|---|---|---|
| CBN шайби | ||||
| Шайба CBN 14F1 200x8x32 1.3-8.4 R0.65 B 126 C125 B 87 ST | 462924 | 14F1 200×8×32 | 1.3-8.4 R0.65 B 126 C125 B 87 ST | HSS циркуляри, профил на зъба, мокро (PG 2026, с. 97) |
| Шайба CBN 4F1 200x8x32 2-8.4 R1 B 126 C125 B 87 ST | 462928 | 14F1 200×8×32 | 2-8.4 R1 B 126 C125 B 87 ST | HSS циркуляри, профил на зъба, мокро (PG 2026, с. 97) |
| Диамантени шайби | ||||
| Диамантена шайба 3V9H 200x13x32 D46C125B250AL | 580905 | 3V9H 200×13×32 | D46C125B250AL | чело на HM зъба, тясна стъпка, мокро (PG 2026, с. 94) |
| Керамични и бакелитови (корундови) дискове | ||||
| Абразивен диск 1 125x12x20 89A 801 L5A V55 /40 | 34667985 | 1 125×12×20 | 89A 801 L5A V55 /40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 125x20x20 99BA60K9V3 40 | 34663039 | 1 125×20×20 | 99BA60K9V3 40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1F 140x3,2x12 SD25A54JJ5VK3 25m/s | 34752081 | 1F 140×3,2×12 | SD25A54JJ5VK3 25m/s | вериги 1/4" и 3/8"P (по описанието на сайта) |
| Абразивен диск 1 140x3,2x12 88A54K5AV217 | 740908 | 1F 140×3,2×12 | 88A54K5AV217 | вериги на моторни триони (PG 2026, с. 94) |
| Абразивен диск 1 140x3,8x12 50A54K5AV217 | 123716 | 1F 140×3,8×12 | 50A54K5AV217 | вериги на моторни триони (PG 2026, с. 94) |
| Абразивен диск 1F 140x3,8x12 SD25A54JJ5VK3 25m/s | 34752082 | 1F 140×3,8×12 | SD25A54JJ5VK3 25m/s | вериги .325" и 3/8" (по описанието на сайта) |
| Абразивен диск 1 140x4,5x12 88A54K5AV217 | 244477 | 1F 140×4,5×12 | 88A54K5AV217 | вериги на моторни триони (PG 2026, с. 94) |
| Абразивен диск 1 145x4,7x22,2 98A60K9V03 40 | 744865 | 1 145×4,7×22,2 | 98A60K9V03 40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 150x2x32 SA80L4VN-MOD 63 | 935730 | 1 150×2×32 | SA80L4VN-MOD 63 | HSS, CV, стелитирани (PG 2026, с. 91) |
| Абразивен диск 1 150x3x32 SA80L5VN-MOD 63 | 226295 | 1 150×3×32 | SA80L5VN-MOD 63 | HSS, CV, стелитирани (PG 2026, с. 91) |
| Абразивен диск 1 150X3X32 88A 100 N5A V217 | 34336491 | 1 150×3×32 | 88A 100 N5A V217 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 150x3x32 89A 100 N5A V217 | 34336492 | 1 150×3×32 | 89A 100 N5A V217 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 150x3x32 SA80L4VN-MOD 63 | 47009 | 1 150×3×32 | SA80L4VN-MOD 63 | HSS, CV, стелитирани (PG 2026, с. 91) |
| Абразивен диск 1 150x3x32 88A80M5AV217 | 55375 | 1 150×3×32 | 88A80M5AV217 | HSS, CV, стелитирани (PG 2026, с. 90) |
| Абразивен диск 1 150x4x32 88A 120 K5A V217 /40 | 34709005 | 1 150×4×32 | 88A 120 K5A V217 /40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 150x4x32 SA80L4VN-MOD 63 | 47010 | 1 150×4×32 | SA80L4VN-MOD 63 | HSS, CV, стелитирани (PG 2024, с. 106) |
| Абразивен диск 1 150x4x50 88A 60 K5A V217 | 674912 | 1 150×4×50 | 88A 60 K5A V217 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 150x5x32 88A 802 K5A V217 /40 | 34709003 | 1 150×5×32 | 88A 802 K5A V217 /40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 150x5x32 88A 120 K5A V217 /40 | 34709004 | 1 150×5×32 | 88A 120 K5A V217 /40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 150x5x32 SA80L5VN-MOD 63 | 667182 | 1 150×5×32 | SA80L5VN-MOD 63 | HSS, CV, стелитирани (PG 2024, с. 106) |
| Абразивен диск 1 150x6x32 SA60K5VN-MOD 63 | 27867 | 1 150×6×32 | SA60K5VN-MOD 63 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 150x6x32 88A 802 K5A V217 /40 | 34708980 | 1 150×6×32 | 88A 802 K5A V217 /40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 150x6x32 88A 120 K5A V217 /40 | 34709001 | 1 150×6×32 | 88A 120 K5A V217 /40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 150x8x32 88A 60 K5A V217 | 133748 | 1 150×8×32 | 88A 60 K5A V217 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 150x8x32 88A 80 K5A V217 /40 | 34708979 | 1 150×8×32 | 88A 80 K5A V217 /40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 C 150x8x20 99BA/98A 60/80 L/N 8 V 40 | 437023 | 1 профил C 150×8×20 | 99BA/98A 60/80 L/N 8 V 40 | банцигови ленти и стоманени триони, профил C 45° (UG 2024, с. 57) |
| Абразивен диск 1 150x10x32 88A 80 K5A V217 | 34268074 | 1 150×10×32 | 88A 80 K5A V217 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 150x10x32 88A 60 K5A V217 /40 | 34708978 | 1 150×10×32 | 88A 60 K5A V217 /40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 C 150x10x20 99BA/98A 60/80 L/N 8 V 40 | 437024 | 1 профил C 150×10×20 | 99BA/98A 60/80 L/N 8 V 40 | банцигови ленти и стоманени триони, профил C 45° (UG 2024, с. 57) |
| Абразивен диск 1 150x12x20 89A 801 L5A V55 /40 | 34667987 | 1 150×12×20 | 89A 801 L5A V55 /40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 C 150x13x32 99BA/98A60/80N/L8V3 40 | 460924 | 1 C 150×13×32 | 99BA/98A60/80N/L8V3 40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 175x4x51 89A60M5AV217 | 50844 | 1 175×4×51 | 89A60M5AV217 | HSS, CV, стелитирани (PG 2026, с. 90) |
| Абразивен диск 1 C 175x8x20 99BA/98A 60/80 L/N 9 V 40 | 437027 | 1 профил C 175×8×20 | 99BA/98A 60/80 L/N 9 V 40 | банцигови ленти и стоманени триони, профил C 45° (UG 2024, с. 57) |
| Абразивен диск 1 C 175x10x32 99BA/98A 60/80 L/N 8 V 40 | 437028 | 1 профил C 175×10×32 | 99BA/98A 60/80 L/N 8 V 40 | банцигови ленти и стоманени триони, профил C 45° (UG 2024, с. 57) |
| Абразивен диск 1 175x20x32 99BA60K9V03 40 | 196635 | 1 175×20×32 | 99BA60K9V03 40 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 200x2x32 SA80L4VN-MOD 63 | 922857 | 1 200×2×32 | SA80L4VN-MOD 63 | HSS, CV, стелитирани (PG 2026, с. 91) |
| Абразивен диск 1 C 200x8x32 99BA/98A 60/80 L/N 8 V 40 | 437037 | 1 профил C 200×8×32 | 99BA/98A 60/80 L/N 8 V 40 | банцигови ленти и стоманени триони, профил C 45° (UG 2024, с. 57) |
| Абразивен диск 1 C 200x10x32 99BA/98A 60/80 L/M 8 V 40 | 437034 | 1 профил C 200×10×32 | 99BA/98A 60/80 L/M 8 V 40 | банцигови ленти и стоманени триони, профил C 45° (UG 2024, с. 57) |
| Абразивен диск 1 200x10x32 88A60N4AV217 | 720012 | 1C 200×10×32 | 88A60N4AV217 | HSS, CV, стелитирани; 1C двуслоен, малки радиуси (PG 2026, с. 91) |
| Абразивен диск 1 200x10x32 SA60L5VN-MOD 63 | 804979 | 1 200×10×32 | SA60L5VN-MOD 63 | HSS, CV, стелитирани (PG 2026, с. 91) |
| Абразивен диск 1 200x10x32 SA60K5VN-MOD 63 | 805008 | 1F 200×10×32 | SA60K5VN-MOD 63 | HSS, CV, стелитирани, профил 1F (PG 2026, с. 92) |
| Абразивен диск 1 C 200x13x32 99BA/98A 60/80 L/N 8 V 40 | 437038 | 1 профил C 200×13×32 | 99BA/98A 60/80 L/N 8 V 40 | банцигови ленти и стоманени триони, профил C 45° (UG 2024, с. 57) |
| Абразивен диск 1 225x5x60 97A 462 I5A V53 | 136434 | 1 225×5×60 | 97A 462 I5A V53 | по описанието на сайта: за заточване на дървообработващи инструменти |
| Абразивен диск 1 C 250x8x32 99BA/98A 60/80 L/N 8 V 40 | 437042 | 1 профил C 250×8×32 | 99BA/98A 60/80 L/N 8 V 40 | банцигови ленти и стоманени триони, профил C 45° (UG 2024, с. 57) |
| Абразивен диск 1 C 250x10x32 99BA/98A 60/80 L/N V 40 | 437044 | 1 профил C 250×10×32 | 99BA/98A 60/80 L/N V 40 | банцигови ленти и стоманени триони, профил C 45° (UG 2024, с. 57) |
| Абразивен диск 1 C 250x13x32 99BA/98A 60/80 L/N 7 V 40 | 437050 | 1 профил C 250×13×32 | 99BA/98A 60/80 L/N 7 V 40 | банцигови ленти и стоманени триони, профил C 45° (UG 2024, с. 57) |
| Абразивен диск 1 300x10x40 M455A80M6B22 63 | 179959 | 1 300×10×40 | M455A80M6B22 63 | HSS, особено мокро; бакелитова (PG 2026, с. 92) |
| Абразивен диск 1 350x10x40 M455A80M6B22 /63 | 34226798 | 1 350×10×40 | M455A80M6B22 /63 | същата спецификация A80M6B22 като 179959, по-голям диаметър |
Често задавани въпроси
С какъв диск се заточва банцигова лента?
За HSS и стелитирани ленти TYROLIT предлага керамични корундови дискове форма 1, 1C и 1F (Precision grinding 2026, с. 90–92). За заточване на триони има и двуслойни дискове форма 1 с профил C 45°, 99BA/98A 60/80 L/N V 40, от бял и розов корунд с керамична свръзка (Universal grinding 2024, с. 57). Размерът се избира според машината и стъпката на зъба, например 200×8×32 (Type Nr 437037) или 250×10×32 (Type Nr 437044).
Може ли с корундов диск да се заточва твърдосплавен (видиев) циркуляр?
Не. Според TYROLIT твърдата сплав се шлайфа с диамант (D). Корундовите спецификации са за стомани и HSS (Precision grinding 2026, с. 35).
CBN или корунд за HSS циркуляри?
И двата са подходящи за HSS. Корундовите керамични дискове са за сухо и мокро шлайфане. CBN шайбите 14F1 са за мокро шлайфане с емулсия или масло, имат висока режеща способност и запазват профила (Precision grinding 2026, с. 90–91 и 97).
Какво означава „двуслоен“ диск?
Дискът има два слоя с различна спецификация. Например маркировката 99BA/98A 60/80 L/N показва два вида корунд (бял 99BA и розов 98A), две зърнистости (60 и 80) и две твърдости (L и N) (Universal grinding 2024, с. 7 и 57). При формата 1C двуслойният диск има готов профил за зъби с малки радиуси на прехода (Precision grinding 2026, с. 90).
Какво са чело, гръб и страни на зъба?
Челото (face) е предната повърхност на твърдосплавната пластина, гърбът (back / top) е горната, а страните (flank) са двете странични повърхности. За всяка TYROLIT предлага отделни форми диамантени шайби (Precision grinding 2026, с. 94–97).
Заточвате ли триони в Берсама България?
Берсама България доставя абразивите TYROLIT за заточване – керамични, CBN и диамантени шайби. За избор на диск се свържете с нашите търговци.
Абразиви TYROLIT за заточване в Берсама България
Вижте всички продукти в категориите керамични абразиви за заточване на циркуляри и ленти, CBN абразиви за заточване на циркуляри и ленти и диамантени абразиви за заточване на твърдосплавни циркуляри, както и целия раздел абразиви за прецизно шлайфане. Повече за абразивите и маркировката им прочетете в статията Абразиви за прецизно шлайфане, CBN и диамантени шайби.
За консултация при избора на диск се обадете на нашите търговци: Южна България +359 883 94 03 32, Северна България +359 878 40 92 21, или вижте контактите.