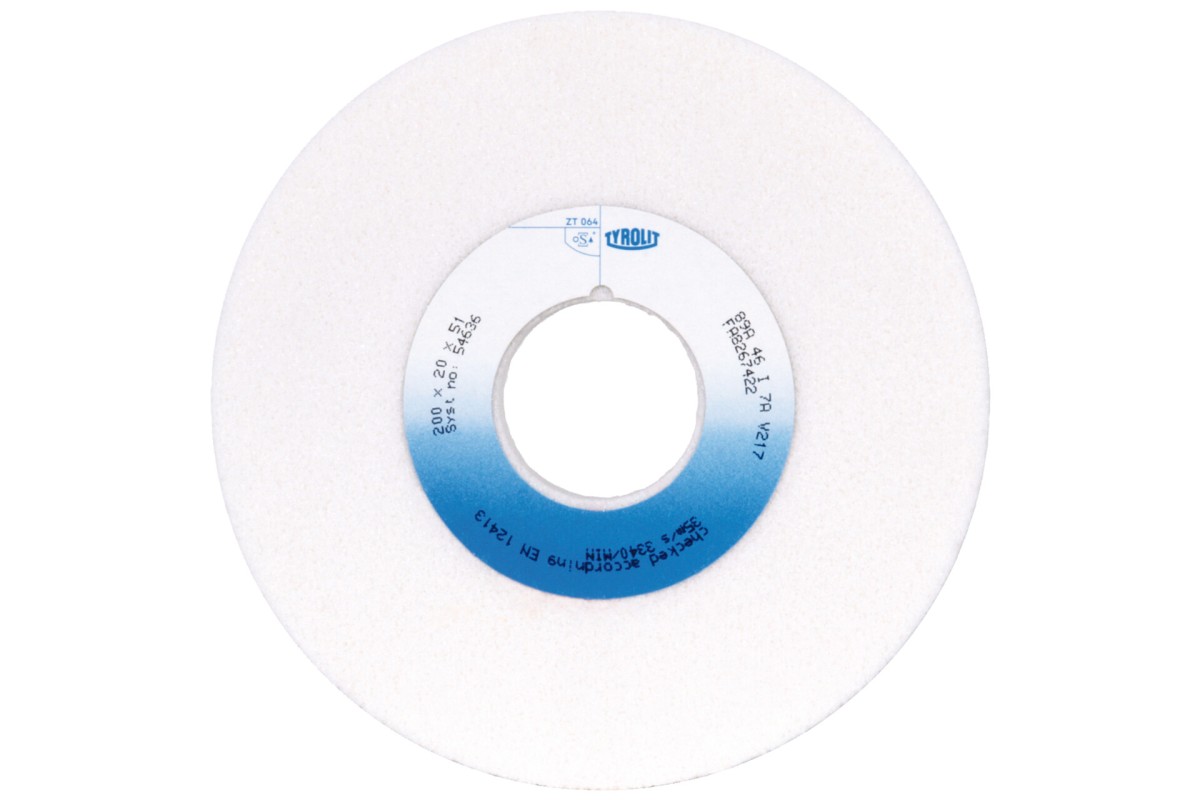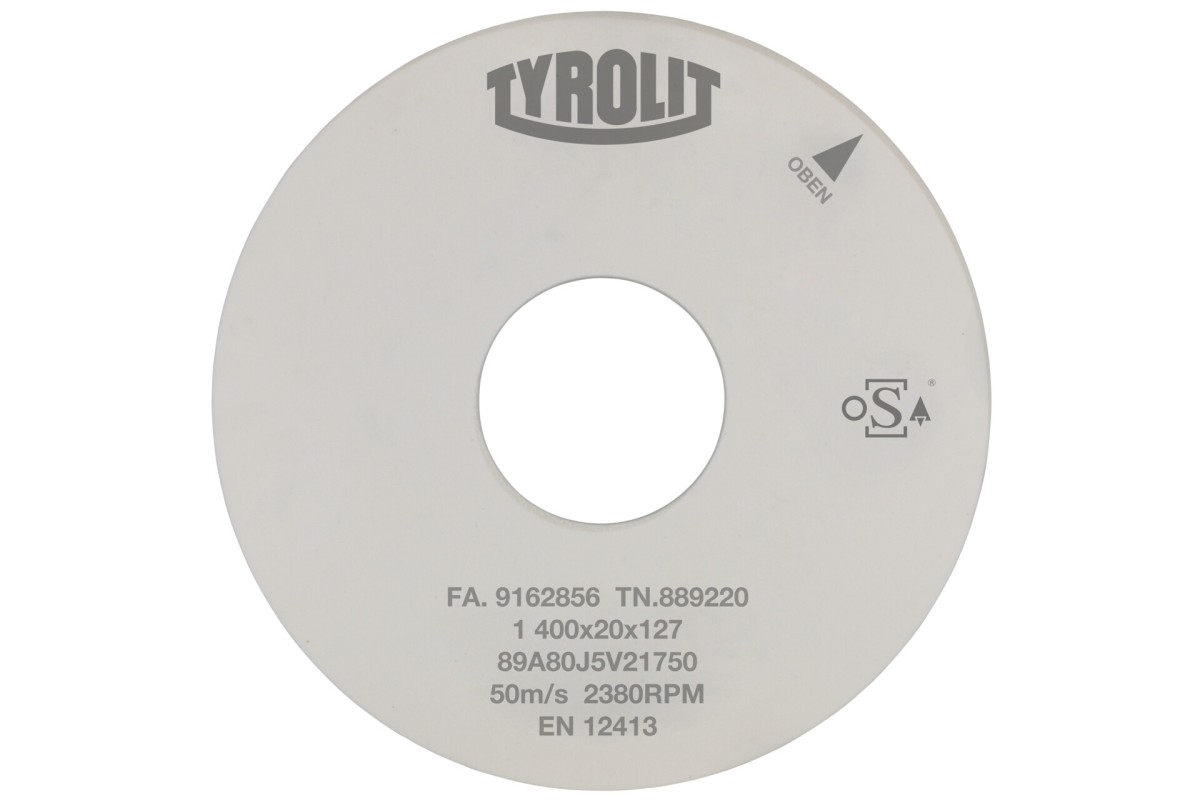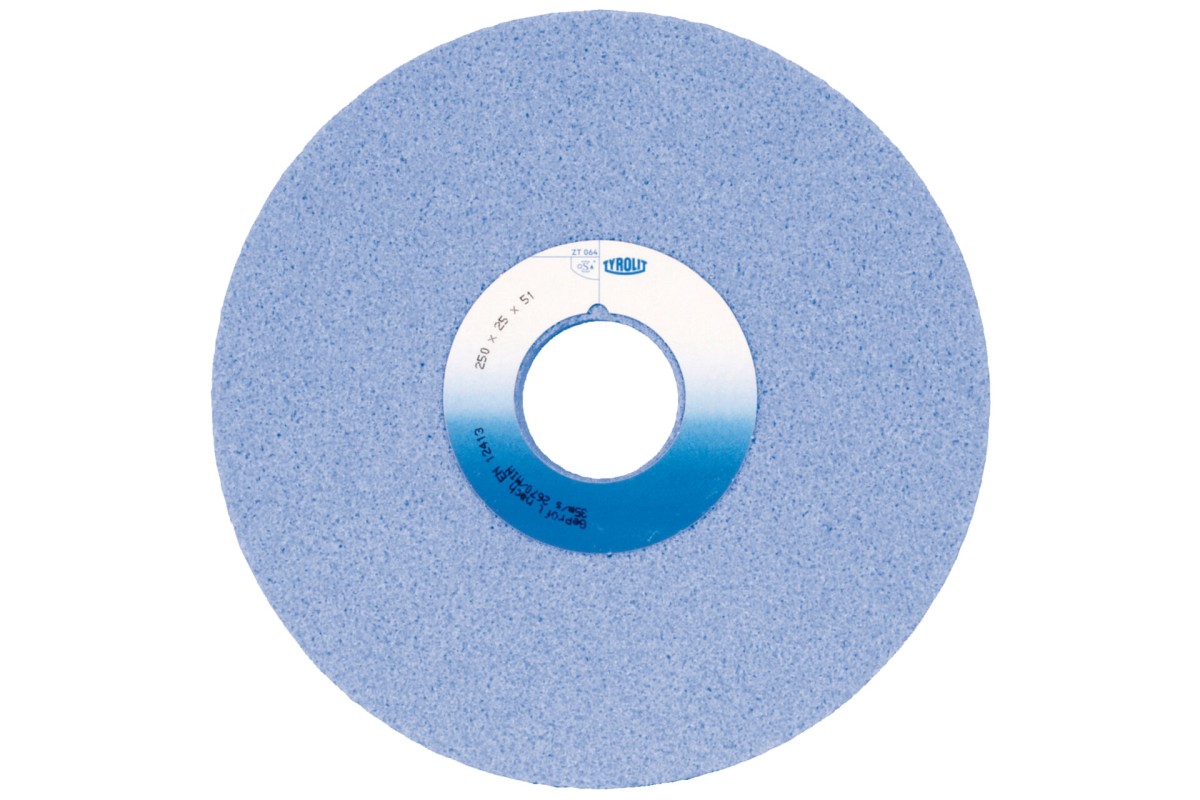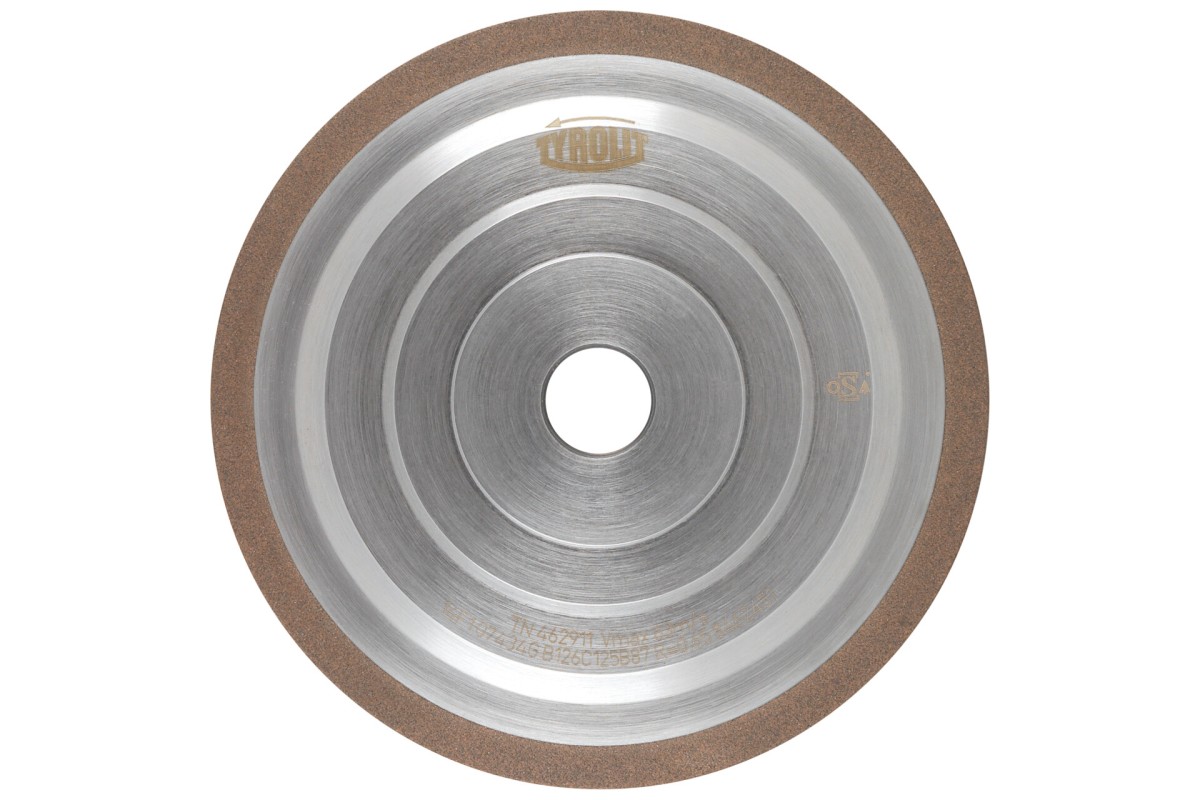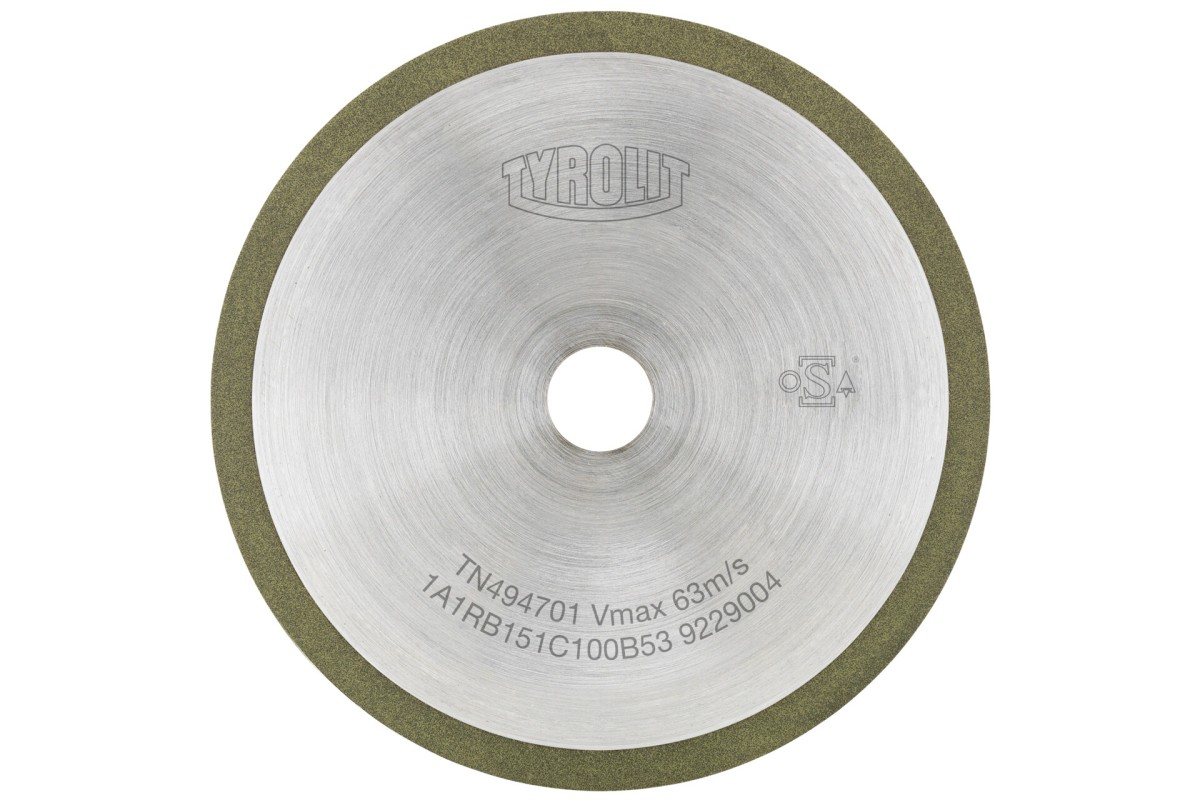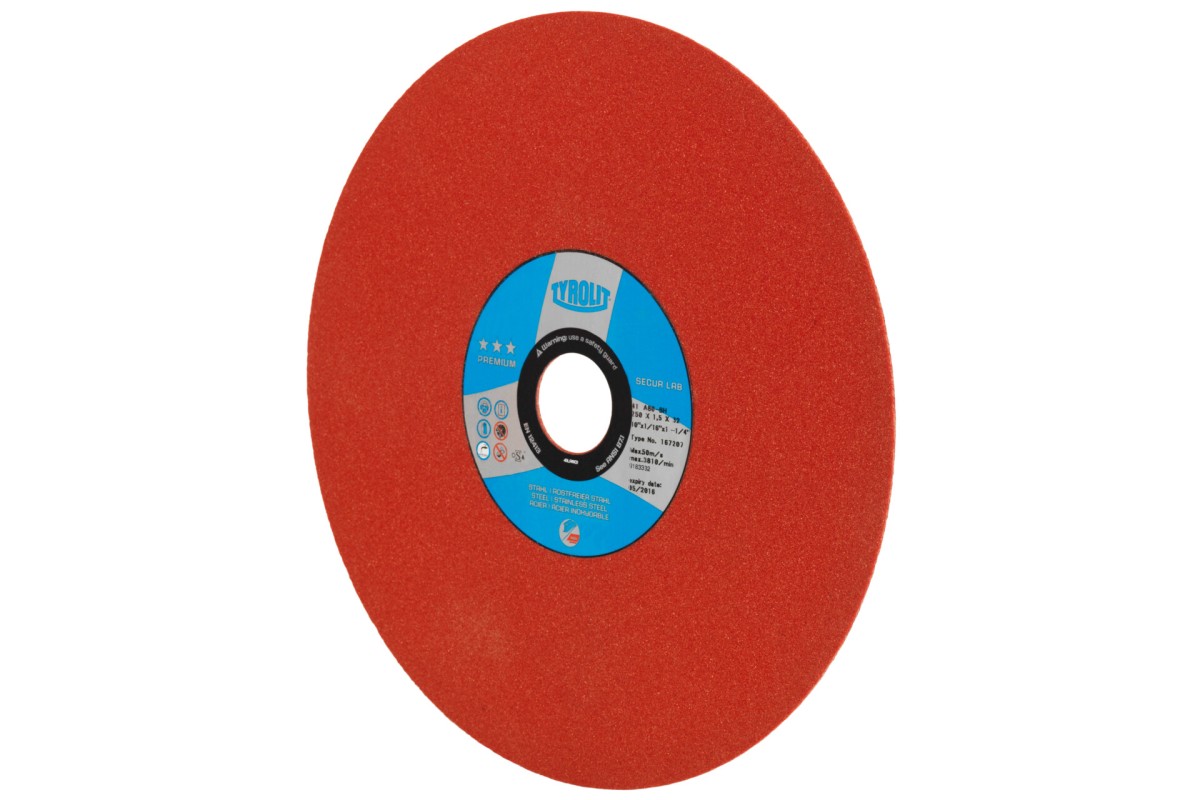
Абразивите за прецизно шлайфане са шлифовъчни дискове, чашки, сегменти, брусове и шлайфгрифери, с които металните детайли се довеждат до точен размер, форма и грапавост. За обикновена стомана и закалена стомана до около 61 HRC се използва корунд (алуминиев оксид). За чугун, цветни метали и видия се използва силициев карбид. За високолегирани и бързорезни стомани (HSS) е най-подходящ CBN, а за твърди сплави и техническа керамика – диамант. По-долу Берсама България, официален партньор на TYROLIT за България, обобщава как се избира абразив по операция и материал, с данни от каталозите TYROLIT Precision grinding 2026 и Universal grinding 2024.
Ключови изводи
- Операцията определя формата: за кръгъл и плосък шлайф се ползват прави дискове (форма 1), а за заточване – чашки (6, 11), чинии (12) и профилни CBN и диамантени шайби.
- Материалът определя абразива: корундът е за стомана, силициевият карбид – за чугун, цветни метали и видия, CBN – за закалени високолегирани стомани и HSS, а диамантът – за твърда сплав и керамика.
- Маркировката казва всичко: зърно, зърнистост, твърдост, структура, свръзка и максимална скорост. Например 49C 80 K 9 V 40 е зелен силициев карбид, зърнистост 80, средна твърдост, отворена структура, керамична свръзка и до 40 m/s.
- Колкото по-твърд е металът, толкова по-мек трябва да е дискът. Така TYROLIT препоръчва и отрезните дискове: мек диск за 60,5–72,3 HRC и твърд диск под 22 HRC.
- Без изправяне няма точност: дискът се изравнява с диамантен изравнител. Подаване над 0,03 mm на ход вече е твърде много.
Какво е прецизно шлайфане
Прецизното шлайфане (по учебник „шлифоване“) е довършителна обработка с абразивен инструмент, при която се снемат стотни и хилядни от милиметъра, за да се получат точен размер, форма и гладка повърхност. Използва се в машиностроенето, инструменталното производство, при ремонта на двигатели и при поддръжката на режещи инструменти. За разлика от грубото шлайфане с ъглошлайф („флекс“), тук работим на машина и резултатът се мери с микрометър. Според TYROLIT кръгъл шлайф с правилно подбран керамичен диск дава грапавост около Ra 0,20–0,35 µm (каталог 2026, стр. 49–51).
Видове шлайфане и кои абразиви са за тях
Всяка операция има своя форма на диска и своя категория в магазина. Ето основните.
Кръгъл шлайф (външно кръгло шлайфане)
Кръглият шлайф обработва външните цилиндрични повърхности на валове, оси, щифтове и колянови валове. TYROLIT го определя като един от най-често използваните процеси, например в автомобилната индустрия (стр. 20). Използват се прави керамични дискове (форма 1), най-често с отвор 127 mm. Препоръчителната скорост на конвенционалните дискове е 25–35 m/s, а на CBN дисковете за HSS и високолегирани стомани – 20–30 m/s (стр. 21). Вижте керамичните абразиви за кръгъл шлайф. Примери от каталога: TYROLIT Type Nr 889228 (400×20×127, за закалени нелегирани и нисколегирани стомани до 61 HRC и твърд хром) и Type Nr 216066 (400×50×127, SD83A, за високолегирани стомани и HSS).
Вътрешно шлайфане (на отвори)
Вътрешното шлайфане довършва функционални отвори, например на зъбни колела, кормилни и впръскващи системи и кухи валове (стр. 26). Работи се с малки дискове с отвор, шлайфгрифери и CBN шлайфгрифери. Скоростта за конвенционалните инструменти е 30–50 m/s (стр. 27). Вижте керамичните шлайфгрифери с отвор и CBN шлайфгриферите с опашка, например Type Nr 477413 (галванично покритие с CBN, за високолегирани стомани и HSS, стр. 68).
Плосък шлайф (плоско шлайфане)
Плоският шлайф създава равни и успоредни повърхности, като дискът работи с периферията си върху детайла, закрепен на магнитна маса. Това е най-разпространеният начин за плоско шлайфане (стр. 22). Стандартните стойности по TYROLIT са скорост на диска 20–30 m/s, скорост на масата 10–20 m/min, подаване 0,01–0,03 mm на ход при грубо шлайфане и 0,002–0,004 mm на ход при довършване (стр. 23). За грубо шлайфане се препоръчва зърнистост 46, а за по-фина повърхност – 80 (стр. 54). Вижте абразивните дискове за плосък шлайф, например Type Nr 228819 (250×40×76,2, SD33A 46).
При челното шлайфане със сегменти и пръстени се работи със страната на инструмента. Той е с едро зърно, мек и много порест, за да шлайфа хладно и да се самозаточва. Затова се използва например при ножове за ренде (стр. 24). Вижте керамичните сегменти за плоско шлайфане, например Type Nr 430187 (3101, 90×35×150, 98A 24).
Безцентров шлайф
При безцентровия шлайф детайлът не се захваща между центри, а лежи на опора между шлифовъчния и водещия диск. В каталога Precision grinding 2026 този процес се споменава само при избора на изравнители (стр. 43) и няма отделен раздел със складови дискове. Затова спецификацията се подбира по данните за машината и детайла. TYROLIT допуска изменение на зърнистостта, твърдостта и структурата по запитване (стр. 16).
Шмиргел (настолна шлифовъчна машина)
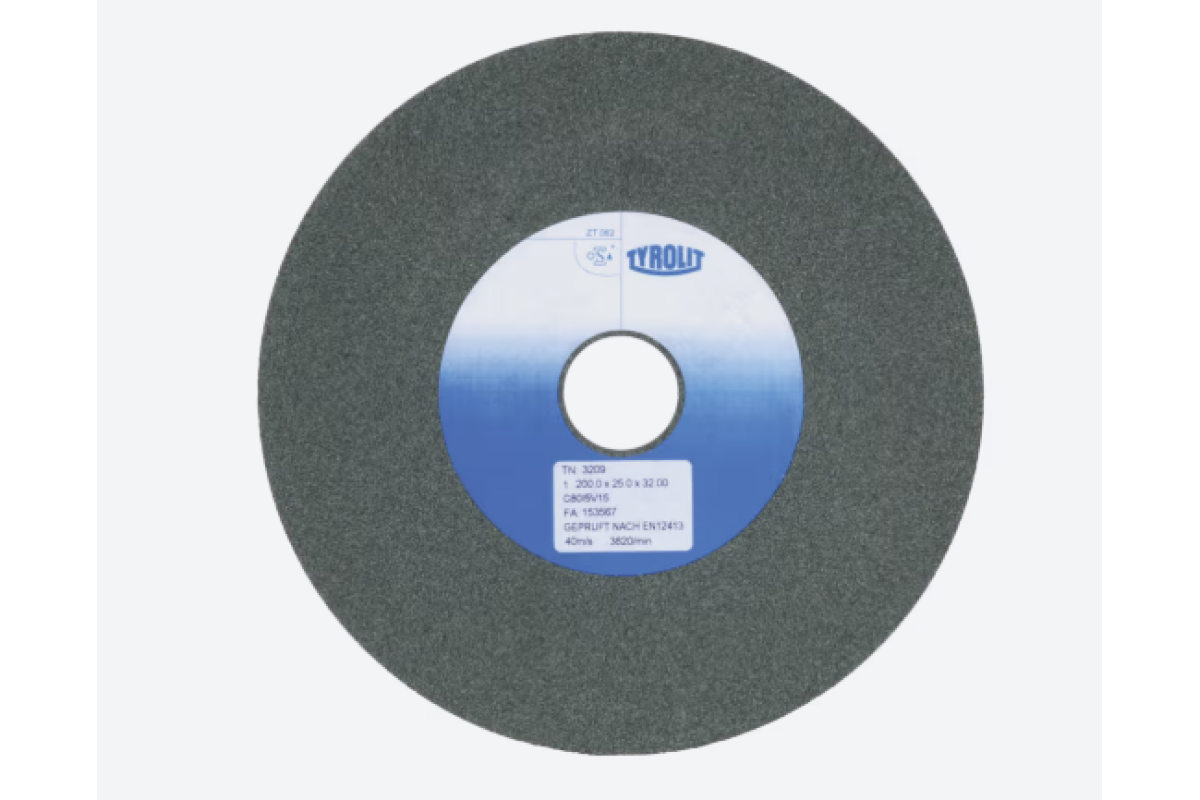
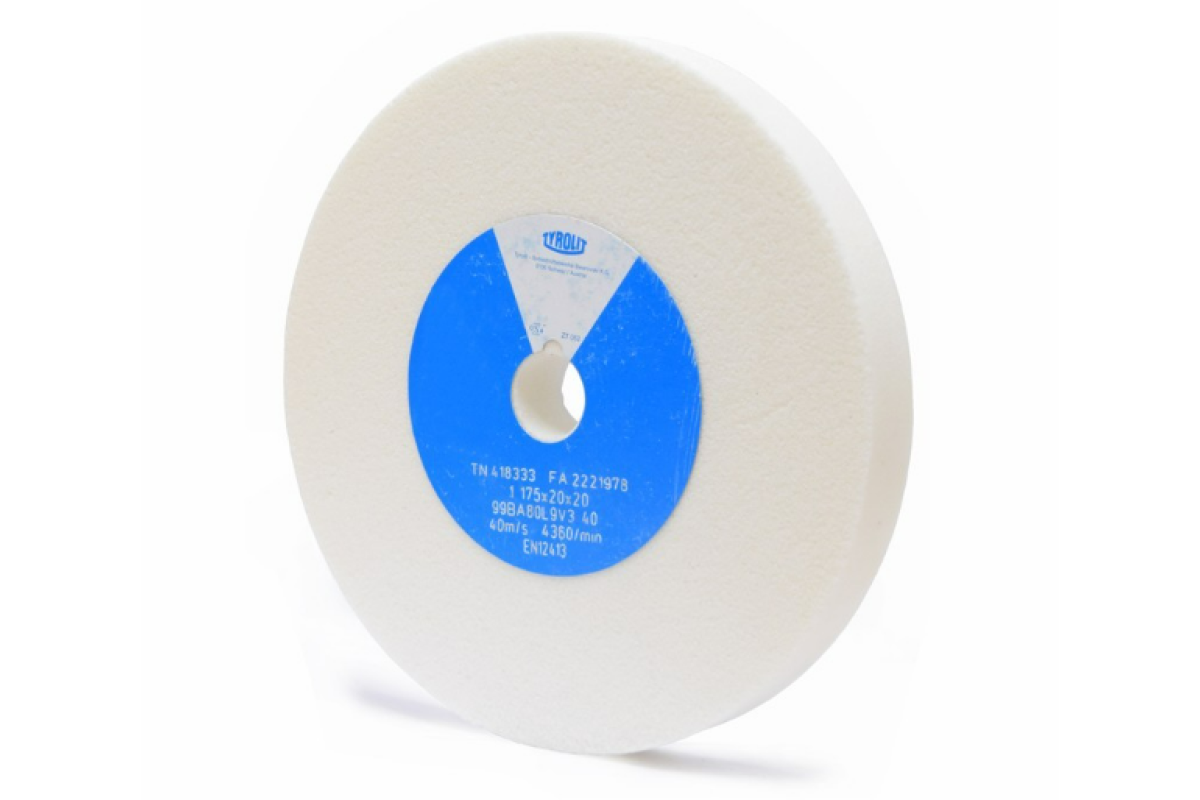
Шмиргелът е универсалната машина във всяка работилница, а камъкът за шмиргел се избира по материала. TYROLIT препоръчва нормален корунд SD11A за незакалени нисколегирани стомани, бял корунд SD33A за повторно заточване на HSS инструменти, а за заточване на инструменти с пластини от твърда сплав – само силициев карбид C (стр. 31). Вижте абразивните дискове за шмиргел. Примери: бял диск 99BA 60, Type Nr 360361, зелен диск 49C 80, Type Nr 418042 и Type Nr 7348 (C 80, 200×20×20). За полиране и фино шлайфане има и еластични дискове за шмиргел. Те не са за голям грат и голямо снемане на материал (стр. 89).
Заточване на инструменти (свредла, фрези, стругарски ножове, видия)
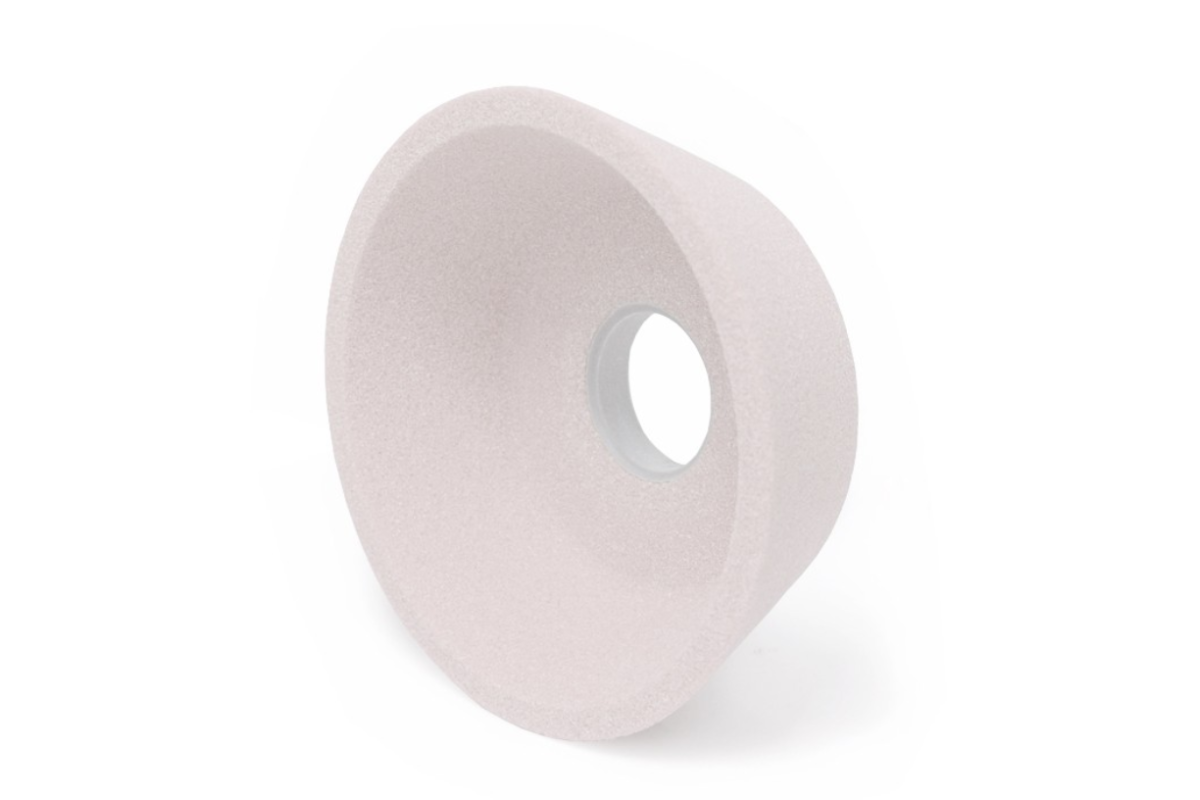
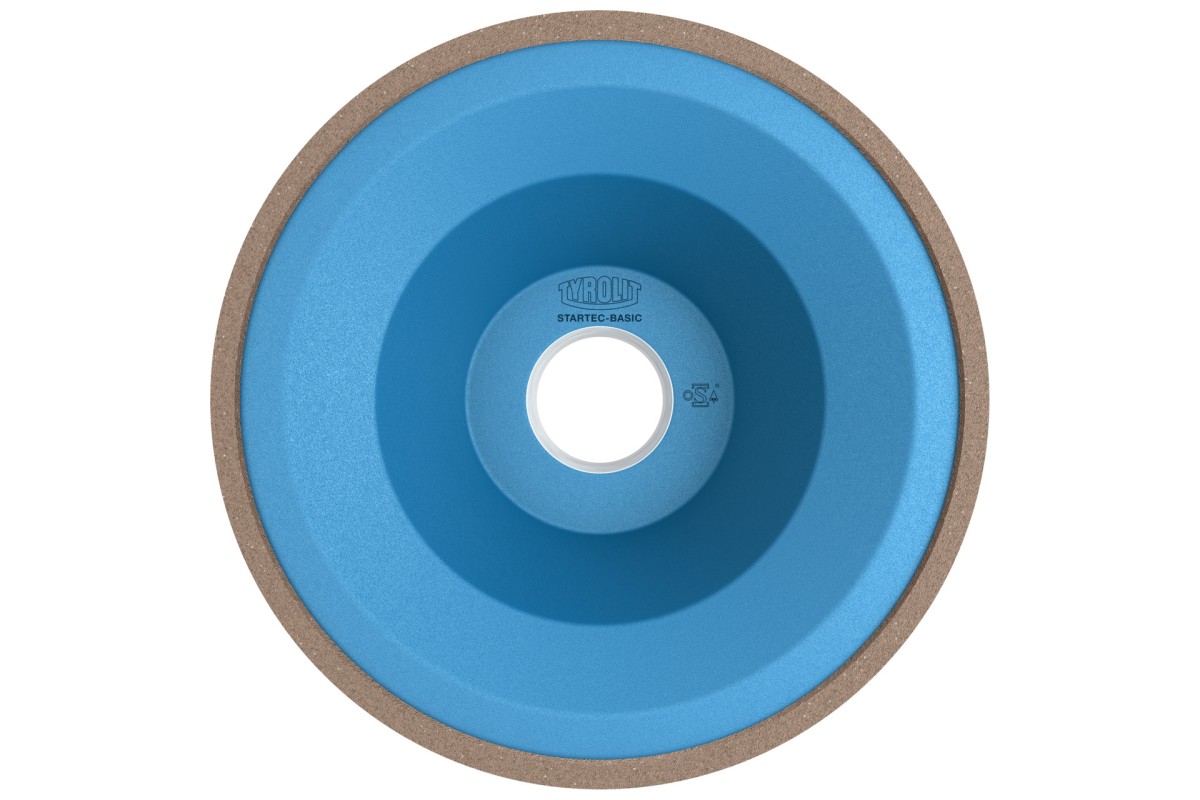
За заточване се използват чашковидни дискове и чинии от корунд и силициев карбид, а за по-висока точност – CBN и диамантени шайби. TYROLIT препоръчва скорост 16–22 m/s за твърда сплав и 20–25 m/s за HSS (стр. 39). Конвенционалните чашки форма 6 са подходящи за HSS и закалени стомани до 63 HRC (стр. 105). Вижте керамичните абразиви за шлайфане на инструменти и профилираните керамични абразиви (чаши, купи и чинии), например абразивна купа форма 11, Type Nr 429797. За машини с CNC управление TYROLIT предлага серията STARTEC, а скоростта на CBN чашките може да е до 30% по-висока от тази на диамантените (стр. 41).
Заточване на циркуляри, банцигови ленти и ножове за ренде
За HSS циркуляри и банцигови ленти се ползват керамични или CBN дискове, а за циркуляри с пластини от твърда сплав – диамантени. Двуслойните дискове с готов профил (форма 1C) заточват зъби с малки радиуси на прехода (стр. 90). Вижте керамичните абразиви за заточване на циркуляри и ленти (например двуслоен 1C 200×13×32, Type Nr 437038), CBN абразивите за циркуляри и ленти (например Type Nr 462924) и диамантените абразиви за твърдосплавни циркуляри.
Ръчна работа: брусове, пили и хонинг камъни
Брусовете и абразивните пили служат за ръчно доизпипване, заточване и почистване на ръбове, а хонинг камъните – за хонинговане. TYROLIT ги прави от корунд и от силициев карбид в различни зърнистости (стр. 28, 70–83). Вижте брусовете (например плоска пила 9010, Type Nr 552) и камъните за хонинговане (например Type Nr 430843, 49C 120).
Корунд, силициев карбид, CBN или диамант
Абразивното зърно трябва да е по-твърдо от метала и да не реагира химично с него. Затова за всяка група метали има предпочитан абразив.
- Корунд (електрокорунд, алуминиев оксид, „A“): най-масовият абразив за стомана. Нормалният (кафяв) корунд е за незакалена стомана. Белият корунд (89A, 99A, 99BA, SD33A) шлайфа по-хладно и е за закалени стомани и HSS. Розовият (98A) е подходящ за неръждавейка (стр. 31, 60, 85). В маркировката има и рубинен, микрокристален, монокристален и циркониев корунд (чешки каталог, стр. 7).
- Силициев карбид („C“, зелен 49C и черен 48C): по-твърд и по-крехък от корунда. Той е за чугун и цветни метали (алуминий, мед, месинг) и за заточване на инструменти от видия на шмиргел (стр. 31, 52, 61).
- CBN (кубичен боров нитрид, известен и като боразон или елбор, „B“): свръхтвърд абразив за закалени високолегирани стомани и HSS. С керамичен диск SD83A се постига максимумът при конвенционалните абразиви, а по-висока производителност дават само CBN дисковете с органична свръзка VIB STAR (стр. 57).
- Диамант („D“): за твърди сплави (видия) и техническа керамика. Скоростта е 15–25 m/s (стр. 21, 23).
Таблица: кой абразив за кой метал
Таблицата обобщава препоръките на TYROLIT за кръгъл и плосък шлайф, шмиргел и заточване на инструменти (каталог 2026, стр. 21, 23, 31, 39, 49–61).
| Метал | Конвенционален абразив | CBN / диамант |
|---|---|---|
| Незакалена нелегирана и нисколегирана стомана | Нормален корунд SD11A (шмиргел), SD33A и F13A (плосък шлайф) | Не е необходим |
| Закалена нелегирана и нисколегирана стомана до 61 HRC, твърд хром | Бял корунд SD33A | CBN, с ограничена пригодност |
| Закалена високолегирана и инструментална стомана, HSS | SD83A, SD78A, SD65A, SD56A, SD55A | CBN, висока пригодност |
| Неръждаема стомана (инокс) | Розов корунд SD46A, SD33A (плосък шлайф) | – |
| Чугун | Силициев карбид C, SD01C | CBN при заточване на инструменти |
| Алуминий и цветни метали | Силициев карбид C, SD01C, C46 | – |
| Твърда сплав (видия) | Силициев карбид C (шмиргел, заточване) | Диамант, висока пригодност |
| Техническа керамика | – | Диамант |
Препоръка за титан в каталога Precision grinding 2026 няма. В чешкия складов каталог зеленият силициев карбид при шлайфгриферите 52ZY е отбелязан като „възможен“ за титан и „подходящ“ за твърди сплави (стр. 13). Такъв шлайфгрифер е Type Nr 413314 (49C 80 K 8 V). За титан първо направете проба.
Как се чете маркировката на шлифовъчния диск
Маркировката на TYROLIT показва поред вида на зърното, зърнистостта, твърдостта, структурата, свръзката и максималната работна скорост. Пример от чешкия каталог (стр. 7): T5 300 × 25 × 32 – 90 × 12, 49C 802 K 9 V 40, 2540 rpm.
| Част | Означение | Значение |
|---|---|---|
| Форма и размери | T5 300 × 25 × 32 – 90 × 12 | Форма 5 (едностранно вдлъбнат) по EN 12413, D × T × H – P × F в mm |
| Абразивно зърно | 49C | Зелен силициев карбид (96A кафяв, 98A розов, 99A/99BA бял корунд, 48C черен силициев карбид) |
| Зърнистост | 80 (802 = 80 със смес на зърното 2) | Едра 8–24, средна 30–60, фина 70–220, много фина 240–400 (по FEPA) |
| Твърдост | K | F, G много мек; H, I, J мек; K–O среден; P–S твърд; T–Z много твърд |
| Структура | 9 | 1–4 плътна, 5–6 полуплътна, 7–10 отворена, 11–13 пореста |
| Свръзка | V | V керамична, B органична (смолиста), BF армирана органична, R гумена, Mg магнезитова |
| Скорост | 40 / 2540 rpm | Максимум 40 m/s по периферията, т.е. 2540 оборота в минута при Ø 300 mm |
В австрийския каталог форматът е малко по-различен. При SD33A 60 JJ 5 V K3 твърдостта е с двойна буква (от GG мек до RR твърд), а K3 е вътрешен код на свръзката (стр. 15). При CBN и диамантените шайби записът B 126 C50 B означава CBN (B) или диамант (D), зърно 126 µm, концентрация C50 и свръзка: B органична, M метална или G галванична (стр. 16).
Стандартни форми на абразивите
Формата се означава с номер по EN 12413 при конвенционалните абразиви или с буквено-цифров код (например 1A1, 11V9) при CBN и диаманта, а размерите – като D × T × H (диаметър × дебелина × отвор).
| Форма | Название | Типично приложение |
|---|---|---|
| 1 | Прав диск | Кръгъл и плосък шлайф, шмиргел |
| 5 / 7 | Едностранно / двустранно вдлъбнат диск | Кръгъл и плосък шлайф, монтиране с фланци |
| 6 | Цилиндрична чашка | Заточване на инструменти, челно шлайфане |
| 11 | Конична чашка (купа) | Заточване на фрези и ножове |
| 12 | Чиния (тарелка) | Заточване на зъби на фрези и циркуляри |
| 41 / 41N | Отрезен диск без армировка | Рязане на стационарни машини |
| 52 | Шлайфгрифер с опашка | Шлайфане на отвори и контури |
| 3101 / 3109 | Сегменти | Челно плоско шлайфане |
| 1A1, 11V9, 12V9, 14F1, 1A1R | CBN и диамантени шайби | Заточване, CNC шлайфане, рязане |
CBN дискове и диамантени шайби
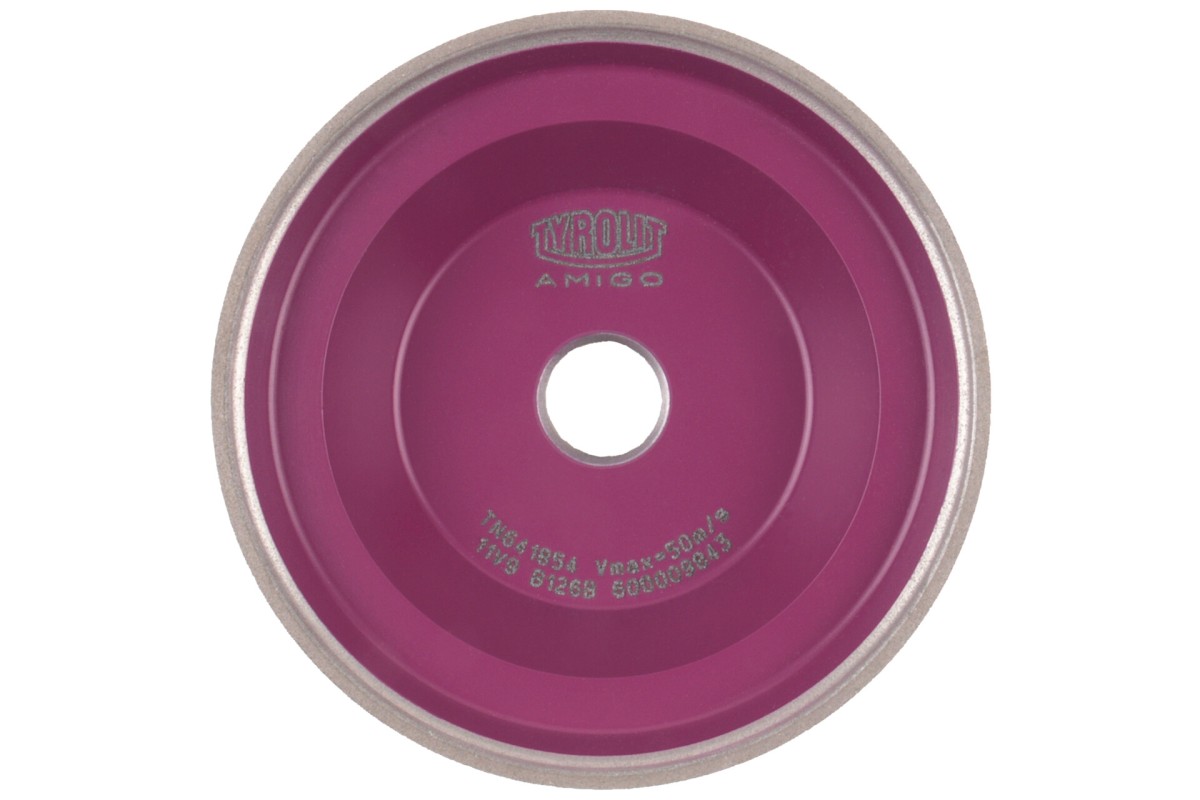
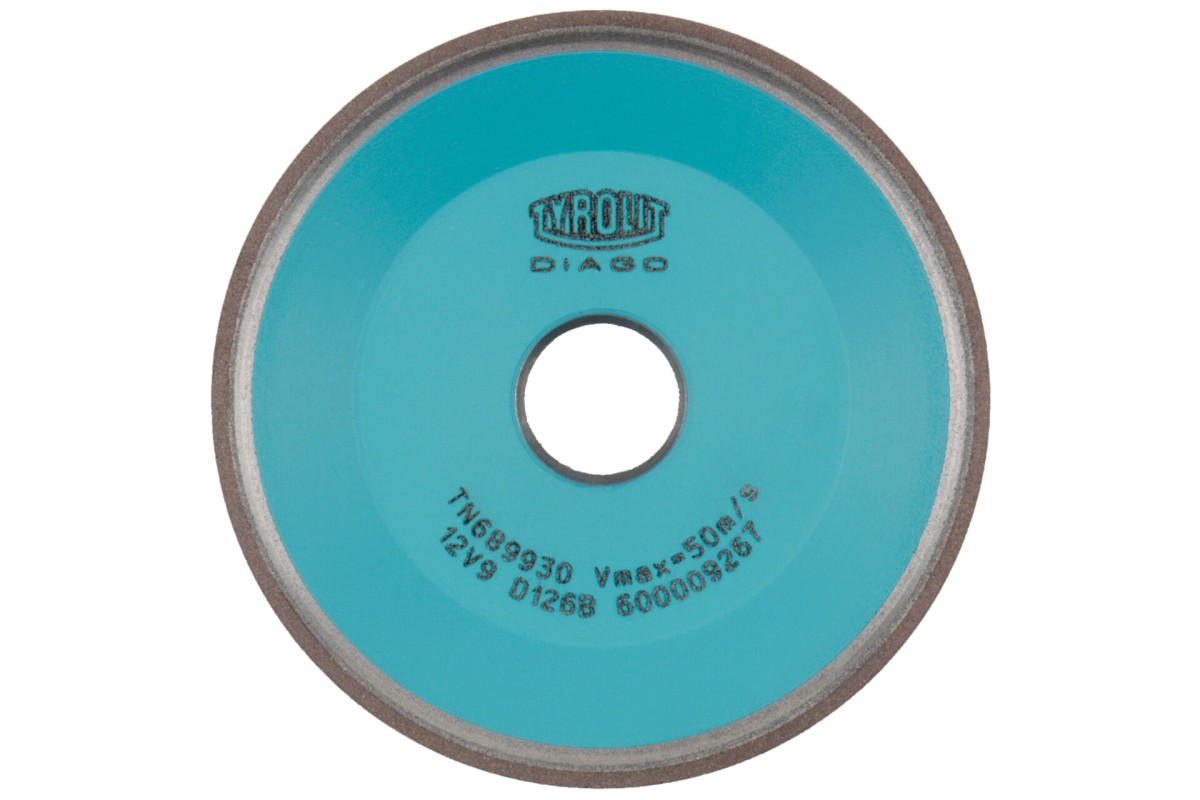
CBN дисковете и диамантените шайби имат тънък абразивен слой (в каталога – размерите W и X) върху тяло. Износват се бавно и затова пазят размера на детайла (стр. 109). TYROLIT ги предлага за сухо заточване (CBN AMIGO и диамантени DIAGO) и за CNC машини (STARTEC). CBN е за стомана и HSS, а диамантът – за видия. Всички изброени инструменти за сухо заточване могат да работят и с охлаждаща течност (стр. 109–115).
- Сухо заточване с CBN: CBN абразиви за сухо шлайфане, например чашка 11V9 125×40×20 B91 AMIGO, Type Nr 644532.
- Сухо заточване на видия: диамантена шайба 12V9 100×20×20 D126 DIAGO, Type Nr 689930; категория диамантени абразиви за сухо шлайфане.
- CNC, мокро шлайфане: CBN и диамантени абразиви за мокро шлайфане, например STARTEC BASIC 11V9 100×35×20, Type Nr 532514.
- Кръгъл и плосък шлайф с органична свръзка VIB STAR: CBN за високолегирани и бързорезни стомани и диамантени за твърди сплави и керамика, например 1A1 300×20×76,2 D126, Type Nr 34448317.
Преди първата употреба TYROLIT препоръчва CBN и диамантените дискове да се центрират и заточат със стоманен вал или блок от незакалена конструкционна стомана и с диск от силициев карбид (стр. 21, 23). За заточване на CBN и диамантени дискове вижте абразивите за заточване на диамантени и CBN абразиви. Въртящите се дискове за заточване не са подходящи за галванично покрити шайби (стр. 122).
Изправяне на диска: диамантен изравнител
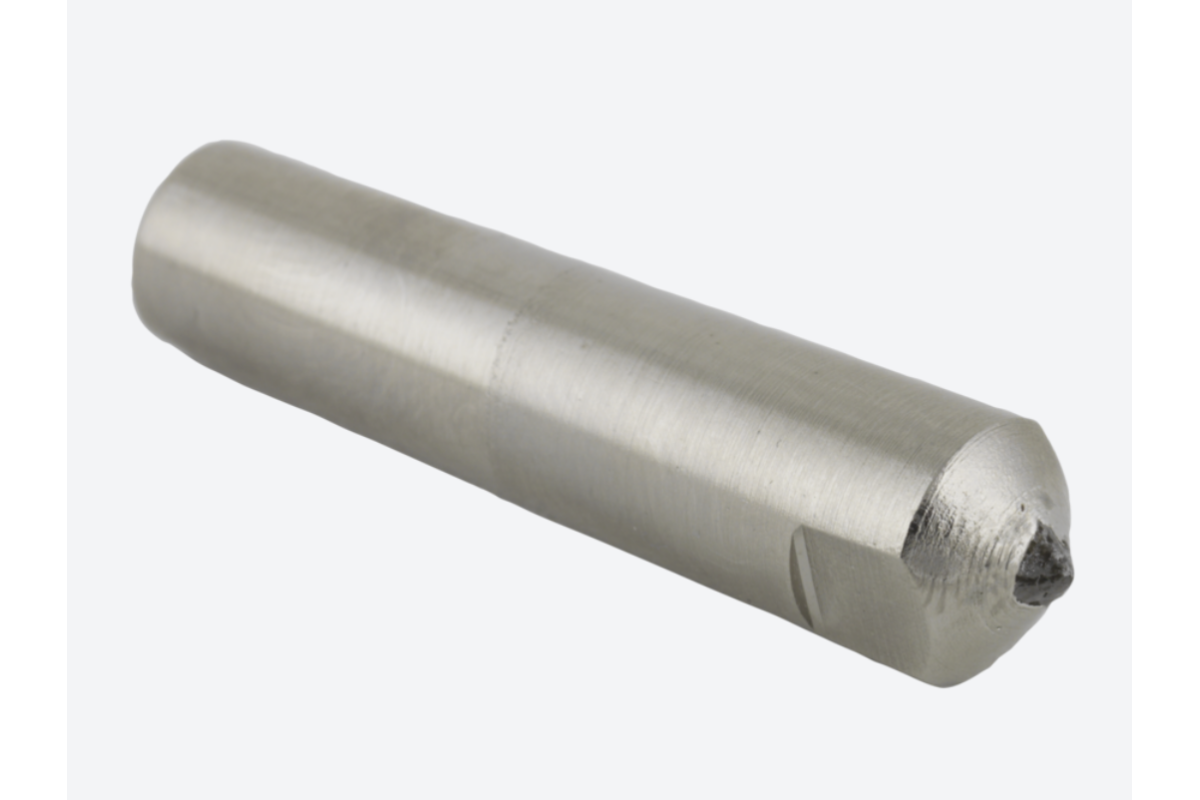
Изправянето (изравняване, профилиране) възстановява формата и режещата способност на диска, защото по време на работа той се износва неравномерно. За корундови и силициевокарбидни дискове се ползват еднокаменни изравнители за прав и конусен профил, многокаменни изравнители, изравнителни плочки и ръчни изравнители (стр. 43, 124–131). Типичните грешки по TYROLIT (стр. 43) са следните:
- подаване над 0,03 mm на ход – чупят се мостчетата на свръзката и повърхността на детайла става груба;
- охлаждането е пуснато късно – диамантът прегрява;
- изравнителят е захванат с твърде голямо свободно рамо – появяват се вибрации;
- обратните ходове изглаждат диска и той реже по-слабо.
Застъпването при изправяне е 2–3 за грубо шлайфане, 4–6 за стандартно и поне 7 за фино шлайфане (стр. 46). Вижте диамантените изравнители, например еднокаменен 50EA, Type Nr 331997, и многокаменен 50MA, Type Nr 446432, както и ръчните изравнители.
Рязане на метал на стационарна машина
За точно рязане на проби и на заготовки от стомана, HSS, инокс и твърда сплав на стационарни машини се ползват отрезни дискове без армировка, както и CBN и диамантени отрезни дискове. Правилото е обратно на интуицията: колкото по-твърд е материалът, толкова по-мек трябва да е дискът. TYROLIT препоръчва мек диск за 60,5–72,3 HRC, среден за 22,0–60,5 HRC и твърд под 22,0 HRC (стр. 101). Отрезните дискове без армировка са само за сухо рязане на стационарни машини и автомати за заточване на триони (стр. 102). Диамантените 1A1R са за мокро рязане на твърда сплав (стр. 104). Вижте отрезните дискове без армировка (например 41N 300×2×32 A80-BM, Type Nr 167226) и CBN и диамантените отрезни дискове (например 1A1R 200×1,2×20, Type Nr 858531).
Безопасност при работа с шлифовъчни дискове
Никога не превишавайте максималната скорост, отпечатана върху диска или етикета. Каталогът на TYROLIT (стр. 7–12) изисква още:
- дисковете да се съхраняват на стелажи или в кутии, на сухо и без големи температурни разлики, като по-старите се използват първи;
- преди монтаж дискът да се почисти и огледа за пукнатини, а дисковете с керамична свръзка да минат звуков тест (почукване);
- фланците да са еднакви, чисти и равни, а отворът на диска да пасва точно на вала;
- след всеки монтаж да има пробен пуск от поне една минута на работна скорост, със затворен предпазител и без хора в опасната зона;
- да не се ползват изпуснати, навлажнени или повредени дискове, а машината да се пуска без контакт с детайла;
- винаги да се носят защитни очила, а при нужда и антифони, противопрашна маска и ръкавици.
Предстоящи статии по темата
Тази статия е обзорна. В отделни статии ще разгледаме подробно:
- Дискове за плосък шлайф: избор по материал и машина
- Дискове за кръгъл шлайф и шлайфане на колянови валове
- Камък за шмиргел: бял, розов или зелен
- CBN дискове: кога си струват
- Диамантен диск за заточване на видия
- Заточване на циркуляри и банцигови ленти
- Диамантен изравнител: как да изправим шлифовъчен диск
- Маркировка на абразивите TYROLIT стъпка по стъпка
- Отрезни дискове за стационарни машини
Често задавани въпроси
Какъв камък за шмиргел да взема за стомана и какъв за видия?
За незакалена стомана TYROLIT препоръчва нормален корунд (SD11A), а за HSS инструменти – бял корунд (SD33A). Инструменти с пластини от видия на шмиргел се заточват само със силициев карбид, т.е. със зеления диск (каталог Precision grinding 2026, стр. 31).
Кога си струва CBN дискът вместо обикновен корундов?
CBN си струва при закалени високолегирани и инструментални стомани и при HSS, особено при серийна работа. Той се износва бавно, пази профила и шлайфа хладно. TYROLIT посочва, че след керамичния SD83A по-висока производителност дават само CBN дисковете с органична свръзка (стр. 57).
С какво се заточва видия (твърда сплав)?
Видията се заточва с диамантени шайби, а на шмиргел със силициев карбид (C). Препоръчителната скорост при заточване на твърда сплав е 16–22 m/s (TYROLIT, стр. 39).
Какво означава K или JJ в маркировката?
Буквата е твърдостта на диска, т.е. колко здраво свръзката държи зърното. По каталога на TYROLIT F–G е много мек, H–J мек, K–O среден, P–S твърд и T–Z много твърд диск. В австрийските спецификации буквата е двойна, например JJ.
Колко често трябва да се изправя шлифовъчният диск?
Изправя се, щом детайлът започне да прегрява, да вибрира или да губи размер и грапавост. Също и при смяна на профила или след монтаж. TYROLIT съветва подаването при изправяне да не надвишава 0,03 mm на ход, а охлаждането да се пуска преди първия контакт (стр. 43).
Може ли диск за шмиргел да се ползва на по-бърза машина?
Не. Максималната работна скорост е отпечатана върху диска (например 40 m/s) и не бива да се превишава. За диск Ø 200 mm при 40 m/s това са около 3810 оборота в минута (таблица на TYROLIT, стр. 13).
Кой диск за рязане на закалена стомана на стационарна машина?
Използвайте по-мек отрезен диск. Колкото по-твърд е материалът, толкова по-мек трябва да е дискът. При лабораторните отрезни дискове TYROLIT препоръчва мек диск за 60,5–72,3 HRC, а за твърда сплав – диамантен отрезен диск 1A1R с мокро рязане (стр. 101, 104).
Берсама България е официален партньор на TYROLIT за България. Ако не сте сигурни коя спецификация отговаря на вашата машина и детайл, свържете се с нас или разгледайте каталозите на TYROLIT за изтегляне и цялата категория абразиви за прецизно шлайфане.